概要
真円度と円筒度は、軸、ブッシュ、ピン、精密穴、軸受取付部などの回転形状に使用される形状公差です。サイズ公差や円周振れと混同されることがありますが、直径寸法が公差内であっても、楕円、多角形状、テーパ、樽形または鼓形が生じている場合があります。 最も重要な違いは管理する範囲です。真円度は軸に直角な一つの円形断面を評価します。円筒度は円周方向と軸方向を含む円筒面全体を評価します。この違いを理解することで、部品機能に合った図面指示と検査方法を選定できます。

真円度と円筒度は、軸、ブッシュ、ピン、精密穴、軸受取付部などの回転形状に使用される形状公差です。サイズ公差や円周振れと混同されることがありますが、直径寸法が公差内であっても、楕円、多角形状、テーパ、樽形または鼓形が生じている場合があります。 最も重要な違いは管理する範囲です。真円度は軸に直角な一つの円形断面を評価します。円筒度は円周方向と軸方向を含む円筒面全体を評価します。この違いを理解することで、部品機能に合った図面指示と検査方法を選定できます。
真円度は、一つの円形断面が理想円にどの程度近いかを管理します。評価対象の輪郭は、公差値だけ半径方向に離れた二つの同心円の間に収まる必要があります。 例えば、真円度0.01 mmと指示された場合、測定断面の輪郭は半径差0.01 mmの同心円による公差域内に入らなければなりません。この指示は、断面中心の位置を外部基準に対して規制するものではありません。
真円度は形状公差であるため、通常はデータムA、B、Cを参照しません。対象断面そのものの形状を評価します。基準軸に対する回転面の振れを管理する場合は、円周振れまたは全振れの方が機能に適することがあります。
一つの高さだけを測定した場合、その結果は当該断面だけを示します。軸の両端が真円でも中央部が樽形になることがあります。また、各断面が真円に近くても、断面中心が長さ方向に移動する場合があります。円筒面全体が重要な場合は、円筒度による管理が適しています。
円筒度は円筒面全体を管理します。実際の表面は、公差値だけ半径方向に離れた二つの同軸円筒の間に収まる必要があります。円周方向の形状誤差と、長さ方向の母線形状誤差を同時に評価できる点が特徴です。 円筒度では、テーパ、樽形、鼓形、母線の曲がり、各断面の真円度不良などを検出できます。そのため、一つの真円度測定よりも広い範囲と十分な測定点が必要です。
円筒度も形状公差であり、その円筒軸の位置や方向を他のデータムに対して規制しません。取付基準または回転基準との関係が必要な場合は、適用規格に従って位置度、同軸度または振れ公差を追加検討します。
| 比較項目 | 真円度 | 円筒度 |
|---|---|---|
| 管理範囲 | 一つの円形断面 | 円筒面全体 |
| 公差域 | 二つの同心円の間 | 二つの同軸円筒の間 |
| データム参照 | なし | なし |
| 楕円・多角形状の検出 | 測定断面で可能 | 複数断面を含めて可能 |
| テーパ・樽形・鼓形の検出 | 全体評価はできません | 可能 |
| 主な測定設備 | 真円度測定機、条件に合うCMM | 真円度・円筒度測定機、適切に設定したCMM |
代用できません。直径のサイズ公差は大きさを管理し、真円度と円筒度は形状を管理します。サイズと形状の関係は、適用する図面規格と指示された原則によっても異なります。直径が公差内であることだけを根拠に、必要な形状精度も満たすと判断しないことが重要です。 外側マイクロメータによる二点測定は局部的な直径確認に有効ですが、三つ山または多角形状を見逃す可能性があります。円筒の両端を測定すればテーパ傾向を確認できますが、円筒面全体の円筒度を証明することはできません。
円周振れは、データム軸を基準として部品を回転させながら評価するため、データムを参照します。測定値には、面形状、偏心および基準軸との関係が複合的に含まれます。一方、真円度は他の軸に対する位置を規制せず、一断面の形状だけを評価します。 複数の軸受部と同心に回転する軸径では、真円度だけでは機能を十分に表現できない場合があります。局部形状だけを管理したいシール径に振れ公差を指定すると、不要なデータム関係まで要求する可能性があります。部品機能から公差を選定します。
マイクロメータは直径測定に適していますが、真円度または円筒度を完全に評価する方法ではありません。回転治具またはVブロックとダイヤルゲージを組み合わせる方法は、工程内の比較測定に利用できます。ただし、取付け、心出し、回転基準の影響を含むため、その指示値をそのまま規格上の真円度として報告することは適切ではありません。
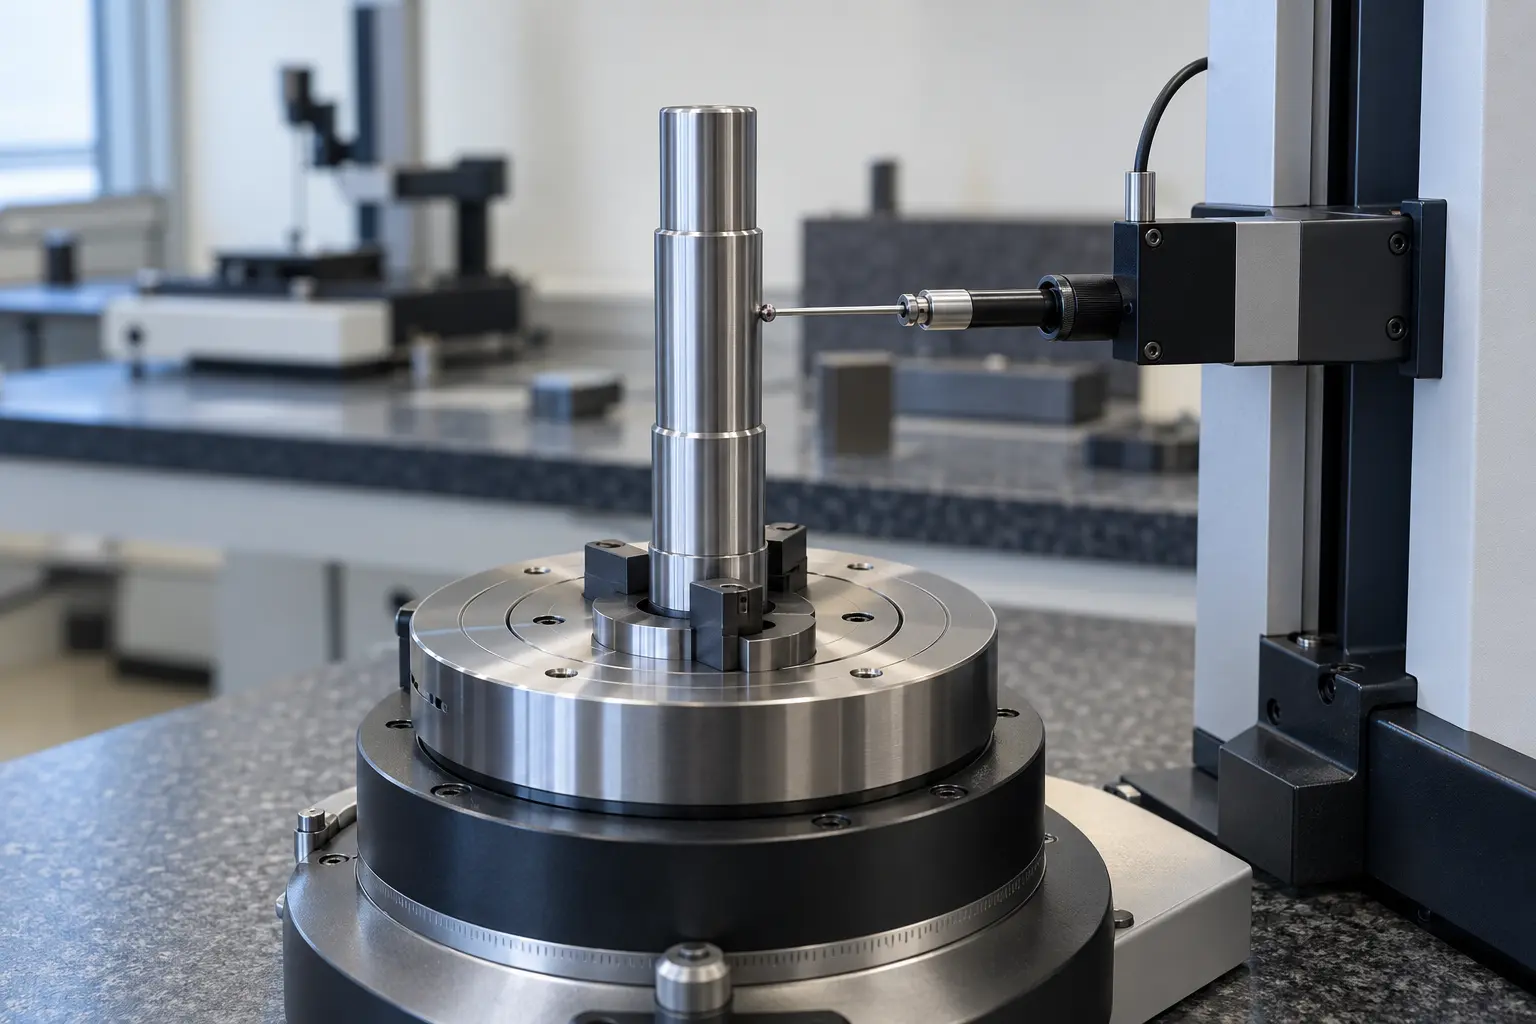
専用測定機は、高精度回転テーブルと接触式検出器で輪郭を取得します。真円度は一つまたは複数の円周トレースから評価します。円筒度は、装置とソフトウェアに応じて複数高さの円周測定、母線測定またはらせん測定を組み合わせます。心出し、水平調整、フィルタ条件および評価演算方法によって結果が変わるため、測定条件の管理が必要です。
CMMでは、複数高さの円を測定する方法、または円筒面をスキャニングする方法により、真円度と円筒度を計算できます。一回の段取りでサイズ、位置、複数の幾何特性を確認できる点が利点です。ただし、測定点数、走査経路、スタイラス径、接近方向、表面清浄度、温度および測定不確かさが公差に対して適切でなければなりません。 非常に厳しい公差または表面の波形成分を詳細に評価する場合は、専用の真円度測定機が適しています。少ない測定点だけで円筒面全体の合否を判断することは避けます。 VietTechでは、図面の特性を確認したうえで測定設備と測定方法を選定します。指定公差および形状に対して能力が適切な場合はHexagon製三次元測定機を使用し、社内測定能力を超える要求については検査方法を確定する前に協議します。
FAQ
完全な確認にはなりません。選択した位置と方向における直径差は確認できますが、円筒度公差域を評価するための表面情報が不足します。
管理しません。真円度にはデータム参照がないため、他の基準軸に対する断面中心の位置は規制されません。
あります。各断面が真円でも、長さ方向に直径が変化する、テーパ、樽形、鼓形または曲がりがある場合は円筒度を満たさないことがあります。
多くの用途では使用できますが、すべての要求を代替できるわけではありません。非常に厳しい公差、高密度データまたは波形成分の分析には専用機が必要になる場合があります。
通常は必要ありません。円筒度は形状公差です。基準軸との関係を管理する場合は、機能に合う別の幾何公差を検討します。
技術ガイド