Độ tròn và độ trụ: Cách đọc dung sai và lựa chọn phương pháp đo
Phân biệt độ tròn và độ trụ, cách hiểu vùng dung sai, mối quan hệ với kích thước và độ đảo, cùng phương pháp đo bằng đồng hồ so, máy đo độ tròn và CMM.
Độ tròn và độ trụ đều là dung sai hình dạng dùng cho các chi tiết có bề mặt tròn xoay như trục, bạc, chốt, lỗ chính xác và cổ lắp vòng bi. Hai yêu cầu này thường bị nhầm với dung sai đường kính hoặc độ đảo. Trong thực tế, một chi tiết có thể đạt kích thước đường kính nhưng vẫn bị méo ôvan, có nhiều múi, côn hoặc phình giữa. Điểm khác biệt quan trọng là phạm vi được kiểm soát. Độ tròn đánh giá hình dạng tại từng tiết diện vuông góc với trục. Độ trụ đánh giá toàn bộ bề mặt trụ theo cả chu vi và chiều dài. Hiểu đúng phạm vi này giúp kỹ sư lựa chọn yêu cầu trên bản vẽ và xây dựng phương án đo phù hợp với chức năng lắp ghép.
02
Dung sai độ tròn là gì?
Độ tròn, còn gọi là circularity trong tài liệu tiếng Anh, kiểm soát mức độ gần với đường tròn lý tưởng của một tiết diện. Tại mỗi tiết diện được đánh giá, toàn bộ đường biên thực phải nằm giữa hai đường tròn đồng tâm có khoảng cách theo phương bán kính bằng trị số dung sai. Ví dụ, khi khung dung sai ghi độ tròn 0,01 mm, sai lệch hình dạng của đường biên tại tiết diện kiểm tra phải nằm trong vùng giữa hai đường tròn đồng tâm cách nhau 0,01 mm. Yêu cầu này không quy định vị trí tâm của tiết diện so với một chuẩn bên ngoài.
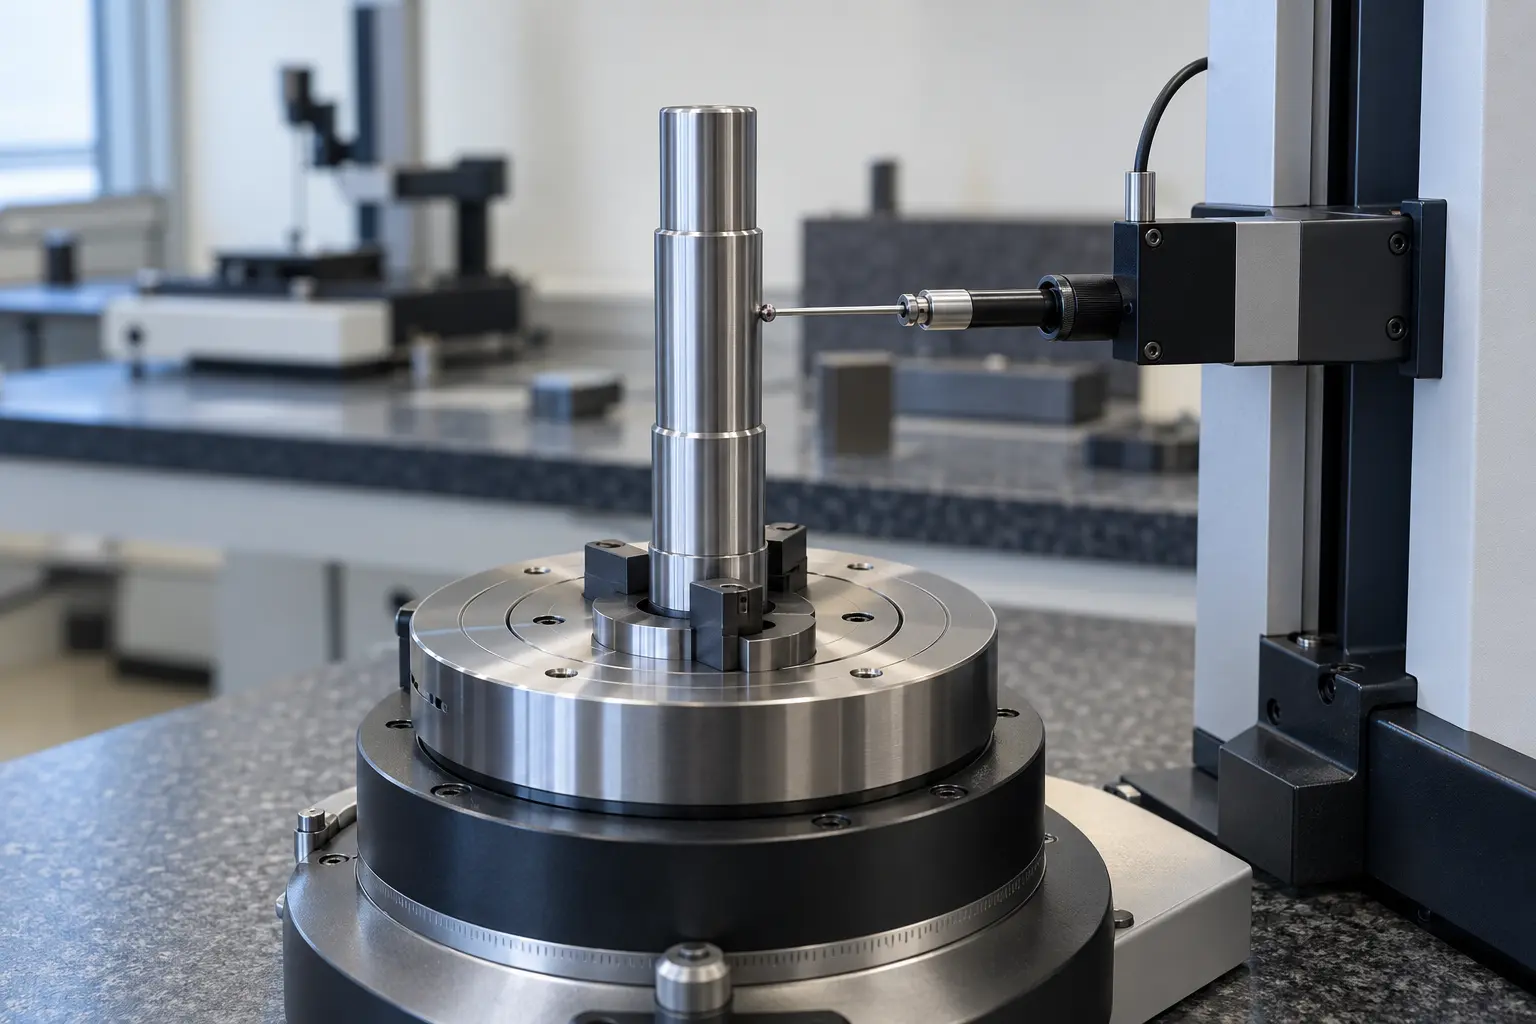
Hình minh họa được tạo theo bố trí kỹ thuật của chủ đề; không phải ảnh sản xuất thực tế tại VietTech. Thông số và điều kiện nghiệm thu theo bản vẽ/RFQ.
Độ tròn không cần chuẩn
Độ tròn thuộc nhóm dung sai hình dạng nên thông thường không tham chiếu datum A, B hoặc C. Nó đánh giá bản thân hình dạng của tiết diện. Nếu mục tiêu là kiểm soát bề mặt quay so với một trục chuẩn, độ đảo tròn hoặc độ đảo toàn phần có thể phù hợp hơn.
Một tiết diện đạt không đại diện cho toàn bộ chiều dài
Nếu chỉ đo tại một vị trí, kết quả chỉ phản ánh tiết diện đó. Một trục có thể tròn tại hai đầu nhưng bị phình ở giữa; hoặc từng tiết diện tương đối tròn nhưng tâm các tiết diện dịch chuyển theo chiều dài. Khi chức năng yêu cầu kiểm soát toàn bộ bề mặt, độ trụ là chỉ tiêu đầy đủ hơn.
03
Dung sai độ trụ là gì?
Độ trụ kiểm soát toàn bộ bề mặt trụ. Bề mặt thực phải nằm giữa hai mặt trụ đồng trục có khoảng cách theo phương bán kính bằng trị số dung sai. Vì đánh giá toàn bộ bề mặt, độ trụ đồng thời phản ánh sai lệch tròn theo các tiết diện và sai lệch đường sinh theo chiều dài. Độ trụ có thể phát hiện các dạng sai lệch như côn, phình tang trống, thắt eo, cong đường sinh và méo tiết diện. Đây là lý do yêu cầu độ trụ thường nghiêm ngặt hơn về phương án đo và số lượng điểm lấy mẫu so với độ tròn.
Độ trụ cũng là dung sai không cần chuẩn
Giống độ tròn, độ trụ là dung sai hình dạng và không xác định vị trí hoặc hướng của trục bề mặt so với một datum khác. Nếu cần kiểm soát trục của bề mặt so với chuẩn quay hoặc chuẩn lắp, cần xem xét thêm dung sai vị trí, độ đồng trục hoặc độ đảo theo tiêu chuẩn áp dụng.
04
Bảng phân biệt nhanh
Tiêu chí
Độ tròn
Độ trụ
Phạm vi kiểm soát
Một tiết diện tròn
Toàn bộ bề mặt trụ
Vùng dung sai
Giữa hai đường tròn đồng tâm
Giữa hai mặt trụ đồng trục
Có tham chiếu chuẩn không?
Không
Không
Phát hiện ôvan hoặc nhiều múi
Có, tại tiết diện đo
Có, trên các tiết diện được lấy mẫu
Phát hiện côn, phình hoặc thắt theo chiều dài
Không đầy đủ
Có
Phương pháp đo ưu tiên
Máy đo độ tròn; CMM khi phù hợp
Máy đo độ tròn/độ trụ; CMM với chiến lược quét phù hợp
05
Độ tròn, độ trụ và dung sai đường kính có thay thế nhau không?
Không. Dung sai đường kính kiểm soát kích thước của đặc tính. Độ tròn và độ trụ kiểm soát hình dạng. Tùy hệ tiêu chuẩn và nguyên tắc ghi trên bản vẽ, quan hệ giữa kích thước và hình dạng có thể được diễn giải khác nhau; vì vậy không nên giả định rằng đường kính đạt dung sai thì hình dạng chắc chắn đạt yêu cầu chức năng. Đo hai điểm bằng panme có thể xác nhận một số đường kính cục bộ, nhưng có thể bỏ sót dạng méo ba múi hoặc nhiều múi. Tương tự, đo đường kính tại đầu và cuối có thể phát hiện xu hướng côn nhưng không đủ để kết luận độ trụ của toàn bộ bề mặt.
06
Khác gì với độ đảo tròn?
Độ đảo tròn được kiểm tra khi chi tiết quay quanh trục chuẩn và vì vậy có tham chiếu datum. Kết quả chịu ảnh hưởng tổng hợp của hình dạng bề mặt, độ lệch tâm và quan hệ với trục chuẩn. Ngược lại, độ tròn chỉ đánh giá hình dạng của từng tiết diện, không yêu cầu trục chuẩn bên ngoài. Nếu chức năng là một cổ trục quay đồng tâm với hai cổ trục chuẩn, chỉ định độ tròn có thể chưa đủ. Nếu mục tiêu chỉ là hạn chế méo hình của một tiết diện lắp kín, yêu cầu độ đảo có thể đưa thêm ràng buộc không cần thiết. Việc lựa chọn phải bắt đầu từ chức năng của chi tiết.
07
Các phương pháp đo thường dùng
Panme và đồng hồ so
Panme phù hợp để kiểm tra kích thước đường kính, nhưng không phải là phép đo đầy đủ cho độ tròn hoặc độ trụ. Đồng hồ so kết hợp bàn quay hoặc đồ gá chữ V có thể dùng để so sánh nhanh trong sản xuất. Tuy nhiên, kết quả có thể bao gồm ảnh hưởng của gá đặt, tâm quay và chuẩn sử dụng; không nên tự động coi đó là giá trị độ tròn theo định nghĩa tiêu chuẩn.
Máy đo độ tròn và độ trụ
Máy đo chuyên dụng sử dụng bàn quay có độ chính xác cao và đầu dò tiếp xúc để thu thập biên dạng. Độ tròn được đánh giá theo một hoặc nhiều vòng đo. Độ trụ cần dữ liệu tại nhiều cao độ hoặc quét theo đường sinh/đường xoắn tùy thiết bị và phần mềm. Việc căn tâm, cân bằng mặt chuẩn, lọc dữ liệu và thuật toán nội tiếp/ngoại tiếp/bình phương tối thiểu có thể ảnh hưởng đến kết quả.
Đo bằng CMM
CMM có thể đo các vòng tròn tại nhiều cao độ hoặc quét bề mặt trụ, sau đó tính toán độ tròn và độ trụ. Phương pháp này thuận lợi khi cần đánh giá đồng thời kích thước, vị trí và quan hệ hình học. Tuy nhiên, số điểm đo, hướng tiếp cận, đường kính đầu dò, độ sạch bề mặt, nhiệt độ và độ không đảm bảo đo phải phù hợp với dung sai. Với dung sai rất nhỏ hoặc cần phân tích chi tiết dạng sóng bề mặt, máy đo độ tròn chuyên dụng thường là lựa chọn phù hợp hơn. Không nên dùng CMM với quá ít điểm rồi kết luận cho toàn bộ bề mặt trụ. Tại VietTech, đặc tính hình học được xem xét theo bản vẽ để lựa chọn thiết bị và chiến lược đo. Máy đo tọa độ Hexagon được sử dụng khi phù hợp với dung sai và hình học; những yêu cầu vượt khả năng đo nội bộ sẽ được trao đổi trước khi xác nhận phương án kiểm tra.
08
Cách ghi yêu cầu và gửi RFQ
Chỉ rõ bề mặt áp dụng dung sai độ tròn hoặc độ trụ.
Ghi đơn vị và trị số dung sai thống nhất với bản vẽ.
Không thêm datum vào khung dung sai hình dạng nếu tiêu chuẩn không yêu cầu.
Nêu chức năng của bề mặt: lắp ghép, làm kín, dẫn hướng hoặc quay tốc độ cao.
Cung cấp dung sai đường kính, độ nhám và chiều dài kiểm soát.
Xác định yêu cầu báo cáo, số lượng mẫu và tần suất kiểm tra.
Nếu quy định phương pháp đo, cần nêu rõ số tiết diện, số điểm hoặc kiểu quét.
Đo nhiều đường kính bằng panme có chứng minh được độ trụ không?
Không đầy đủ. Panme có thể phát hiện thay đổi kích thước theo vị trí và phương đo, nhưng không thu thập đủ bề mặt để đánh giá vùng dung sai độ trụ.
Độ tròn có kiểm soát độ lệch tâm không?
Không. Độ tròn không tham chiếu chuẩn nên không kiểm soát vị trí tâm so với một trục chuẩn khác.
Một chi tiết đạt độ tròn có thể không đạt độ trụ không?
Có. Các tiết diện riêng lẻ có thể tròn nhưng đường kính thay đổi theo chiều dài hoặc bề mặt bị côn, phình, thắt hay cong.
CMM có thể thay thế máy đo độ tròn không?
CMM có thể phù hợp với nhiều yêu cầu, nhưng không phải mọi trường hợp. Dung sai rất nhỏ, yêu cầu mật độ dữ liệu cao hoặc phân tích dạng sóng thường cần máy chuyên dụng.
Có cần ghi datum cho độ trụ không?
Thông thường không. Độ trụ là dung sai hình dạng. Nếu cần kiểm soát quan hệ với trục chuẩn, nên lựa chọn thêm hoặc thay bằng loại dung sai phù hợp với chức năng.
KIẾN THỨC KỸ THUẬT
Gửi RFQ để VietTech đánh giá
Quý khách có thể gửi bản vẽ 2D, file 3D, số lượng, vật liệu và yêu cầu kiểm tra cho VietTech. Chúng tôi sẽ xem xét chức năng của bề mặt trụ, khả năng gia công, phương án mài và năng lực đo trước khi xác nhận báo giá và kế hoạch kiểm soát chất lượng. ---GỬI YÊU CẦU BÁO GIÁ ↗