
技術ガイド

真直度と平面度の違い:公差域の読み方と測定方法

真直度と平面度の公差域を区別し、定盤、ダイヤルゲージ、三次元測定機の選び方と測定時の注意点を解説します。

技術ガイド技術イメージ
01

概要

真直度と平面度は、いずれも形状公差です。指定された形体そのものの形状を管理するため、通常はデータムを必要としません。主な違いは管理対象です。真直度は表面上の線要素または抽出中心線に適用でき、平面度は面全体を管理します。 両者を混同すると、適切でない測定方法を選ぶ可能性があります。複数の測定線で真直度が合格しても、面全体の平面度が保証されるわけではありません。また、定盤上でダイヤルゲージを走査した振れ量も、支持方法、アライメント、測定点およびデータ処理が適切でなければ、規格上の平面度と一致するとは限りません。

02

真直度が管理する形体

表面の線要素に対する真直度

真直度が表面に指示されている場合、通常は指定方向の線要素を評価します。実際の線要素は、公差値だけ離れた二つの平行な直線の間に入る必要があります。長いエッジ、案内面または長手方向の断面を管理する場合に使用されます。 結果は測定線の位置と方向に影響されます。図面で明確でない場合は、測定線の本数、位置および評価長さを設計側と検査側で確認します。中央の一本だけでは、端部の反りを見逃す場合があります。

抽出中心線に対する真直度

真直度は、軸または穴の抽出中心線にも適用できます。公差域に直径記号がある場合、中心線は公差値を直径とする円筒領域内に入る必要があります。これは外周面上の一本の線を測定することとは異なります。 サイズ形体では、適用規格に従って実体公差方式などが関係する場合があります。幾何公差記入枠だけでなく、矢印の位置と寸法指示を合わせて確認する必要があります。

03

平面度が管理する形体

平面度は面全体に適用されます。評価対象となる実表面上のすべての点は、公差値だけ離れた二つの平行平面の間に入る必要があります。平面度は独立した形状公差であるため、この二平面をデータムに平行に設定する必要はありません。 平面度だけでは、他の面に対する角度や方向を管理できません。ある面を平らにし、同時にデータムAに対して平行にする必要がある場合は、平行度の追加を検討します。また、厚さ寸法公差だけで平面度要求を置き換えることはできません。

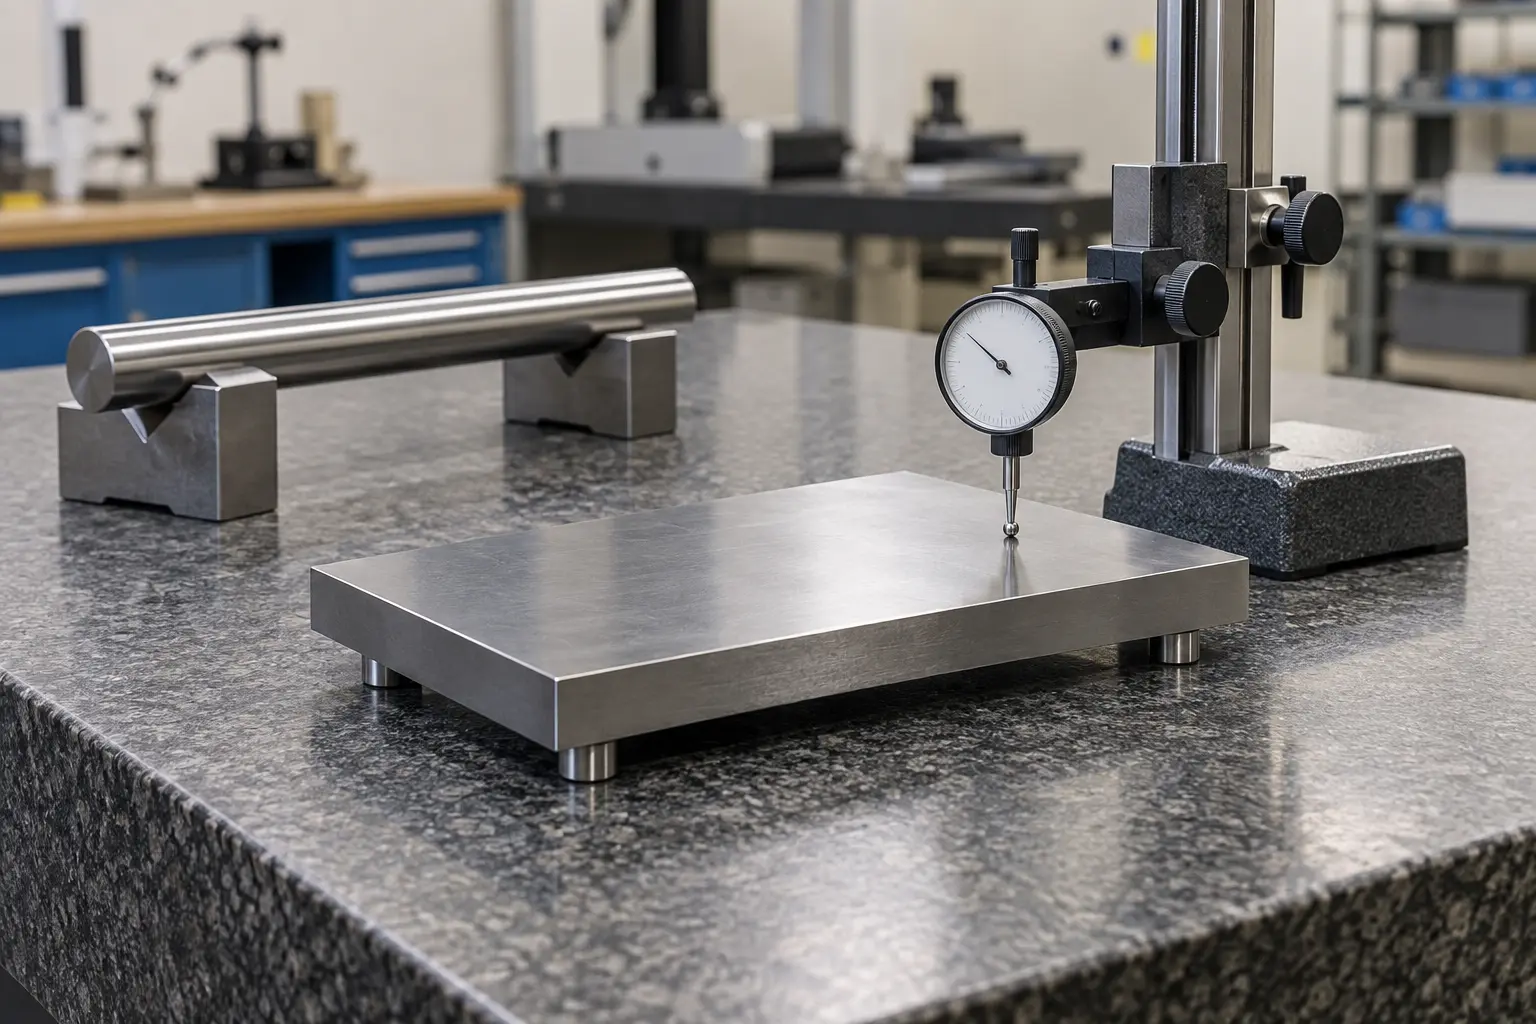
真直度と平面度の違い:公差域の読み方と測定方法の技術イメージ
記事の技術内容を示すために作成したイメージです。VietTechの実際の製造写真ではありません。仕様と合否判定は図面・見積条件に従います。
04

真直度と平面度の比較

項目真直度平面度
管理対象表面の線要素または抽出中心線面全体
一般的な公差域二つの平行直線、またはØ付きの場合は円筒二つの平行平面
データム通常は不要です不要です
主な測定方法ダイヤルゲージ、輪郭測定機、三次元測定機定盤とダイヤルゲージ、三次元測定機、走査装置
主なリスク測定方向の誤り、測定線不足測定点不足、クランプによる強制変形
混同しやすい項目平行度、円筒度平行度、表面粗さ
05

平面度、平行度、表面粗さの違い

平面度は一つの面の形状を表します。平行度はデータムに対する方向を管理します。非常に平らな面でも基準面に対して傾いている場合があります。また、全体として平行に見えても、面にうねりが残る場合があります。 表面粗さは、一般にRaなどで示される短い波長の凹凸です。平面度は、より大きなスケールの形状偏差を評価します。Raが良好な研削面でも、熱、残留応力または固定方法によって平面度が不合格になることがあります。

06

測定方法の選び方

定盤とダイヤルゲージ

現場で平面を確認する実用的な方法です。所定の位置で部品を支持し、計画した格子に沿って測定します。結果は、定盤の精度、支持点、測定力、温度および基準平面の設定方法に影響されます。 測定対象面を定盤に直接置き、反対側を測ると、厚さ変動や二面間の関係が結果に含まれる場合があります。図面で指定された面だけを評価できる測定計画が必要です。

ストレートエッジとすきまゲージ

スクリーニング、組立確認または比較的広い公差には使用できます。ただし、ストレートエッジを置いた方向だけを確認する方法であり、作業者の技能にも影響されます。厳しい公差やトレーサブルな検査では、顧客承認なしに唯一の測定方法としないことが重要です。

三次元測定機

三次元測定機は、点測定または走査によって表面データを取得し、測定ソフトウェアで形体を構築して偏差を算出できます。測定プログラムの再利用や検査成績書の作成に適しています。ただし、測定点密度、点の分布、スタイラス、フィルタおよび演算方法によって結果が変わります。 測定点が少なすぎると、局部的な凸部や凹部を見逃す可能性があります。大きな面、研削面、うねりが予想される面では、リスクの高い領域の点密度を高め、公差に適した測定不確かさを確保します。

07

固定、温度および自由状態

薄肉部品は、加工機または測定治具上で強制的に平らになり、取り外した後に元の形状へ戻ることがあります。図面が自由状態での評価を要求する場合、測定中のクランプ力で形状を修正してはいけません。 加工熱、手の熱または室温も寸法と形状に影響します。厳しい公差を測定する前に、部品を清掃し、支持点のバリを除去して、温度を安定させます。大型部品は、自重変形を抑えながら過拘束しない支持方法が必要です。

08

加工工程と平面度

正面フライス加工では、工具状態、主軸の直角度、クランプおよび熱により形状誤差が発生します。平面研削は平面度と表面粗さを改善できますが、研削熱、砥石状態または残留応力によって反りが生じる場合があります。最終工程は、材料、全体寸法、肉厚および公差に基づいて選定します。 安定した工程では、信頼できる取付面を作り、除去量をバランスよく配分し、適切な仕上げ代を残し、温度を管理して、部品が安定した後に測定します。面の大きさと部品形状を確認せず、公差値だけで加工可否を判断することはできません。

09

RFQに必要な情報

VietTechでは、図面に基づくCNCフライス加工、CNC旋削加工、精密研削および測定を行います。測定方法は、形体、公差、サイズ、アクセス性および測定不確かさに応じて選定し、すべての平面度要求に同じ装置を一律適用することはありません。

  • 同一リビジョンの2D図面と3Dモデル。
  • 適用する公差規格、単位および図面の一般指示。
  • 管理対象となる面または線要素と評価範囲。
  • 真直度、平面度、平行度、厚さおよび表面粗さ要求。
  • 自由状態、機能治具または指定支持方法などの測定条件。
  • 材料、熱処理、表面処理および公差を適用する工程段階。
  • 数量、初品検査、測定点密度および報告書形式。

関連ページ

図面での平面度と平行度の使い分け ↗長尺・細径シャフトのCNC旋盤加工|びびり、テーパ、振れの抑制方法 ↗

FAQ

よくあるご質問

平面度にデータムは必要ですか。

いいえ。平面度は面そのものの形状公差です。他の形体に対する方向を管理する場合は、適切な姿勢公差を検討します。

真直度はエッジだけに適用しますか。

いいえ。指示方法により、表面の線要素またはサイズ形体の抽出中心線に適用できます。

四隅の4点だけで平面度を判定できますか。

通常は不十分です。中央や点間の凸部、凹部、うねりを見逃す可能性があります。面積と公差に適した測定点が必要です。

ダイヤルゲージの振れ量は平面度と同じですか。

必ずしも同じではありません。支持、基準設定および走査経路に影響されるため、公差域の定義に合った評価手順が必要です。

Raが小さければ平面度も良好ですか。

保証されません。表面粗さと平面度は異なるスケールの偏差を管理します。滑らかな面でも反りや曲がりが残る場合があります。

技術ガイド

VietTechに見積りをご依頼ください

図面、3Dモデル、材料、数量および検査成績書の要求をVietTechへお送りください。公差域、支持状態、加工工程および適切な測定方法を確認したうえで、お見積りをご回答いたします。 ---見積依頼 ↗