
XỬ LÝ NHIỆT

Ủ giảm ứng suất sau gia công thô: Khi nào cần cho chi tiết chính xác?

Tìm hiểu khi nào cần ủ khử ứng suất sau gia công thô, cách bố trí nguyên công, chừa lượng dư và kiểm soát biến dạng trước gia công tinh.

XỬ LÝ NHIỆTHÌNH MINH HỌA KỸ THUẬT
01

Tổng quan

Một chi tiết có thể đạt kích thước sau gia công thô nhưng lại cong, vênh hoặc mất độ song song khi tiếp tục bóc vật liệu. Nguyên nhân thường không chỉ nằm ở máy, dao cắt hay đồ gá. Ứng suất dư đã tồn tại trong phôi hoặc được tạo thêm trong quá trình cắt gọt có thể tái phân bố khi tiết diện thay đổi, khiến hình học của chi tiết dịch chuyển. Với các chi tiết thép có thành mỏng, chiều dài lớn, tiết diện không đối xứng hoặc yêu cầu chặt về độ phẳng, độ song song và vị trí tương quan, ủ khử ứng suất sau gia công thô và trước gia công tinh là một phương án cần được xem xét. Tuy nhiên, đây không phải công đoạn bắt buộc cho mọi chi tiết và cũng không thể thay thế một quy trình gia công, gá đặt và đo kiểm hợp lý.

02

Ủ khử ứng suất là gì?

Ủ khử ứng suất là quá trình nung chi tiết theo một chu trình được xác định cho vật liệu và trạng thái ban đầu, giữ nhiệt trong điều kiện phù hợp, sau đó làm nguội có kiểm soát. Mục đích là giảm và phân bố lại ứng suất dư để hạn chế thay đổi kích thước ở các công đoạn tiếp theo hoặc trong quá trình sử dụng. Đối với thép, chu trình thường được thực hiện dưới vùng chuyển biến tới hạn nhằm hạn chế thay đổi tổ chức và cơ tính ngoài ý muốn. Nhiệt độ, thời gian giữ và tốc độ làm nguội không nên được chọn từ một con số chung. Chúng phụ thuộc vào mác vật liệu, chiều dày, trạng thái cung cấp, lịch sử nhiệt luyện và yêu cầu độ cứng. Nếu chi tiết đã tôi và ram, nhiệt độ khử ứng suất phải được kiểm soát so với nhiệt độ ram trước đó để tránh làm giảm độ cứng. Ủ khử ứng suất có thể giảm nguy cơ biến dạng, nhưng không bảo đảm loại bỏ hoàn toàn ứng suất dư. Quá trình này cũng không tự sửa một chi tiết đã cong, không cải thiện sai số vị trí do gá sai và không thay thế cho mài hoặc gia công tinh.

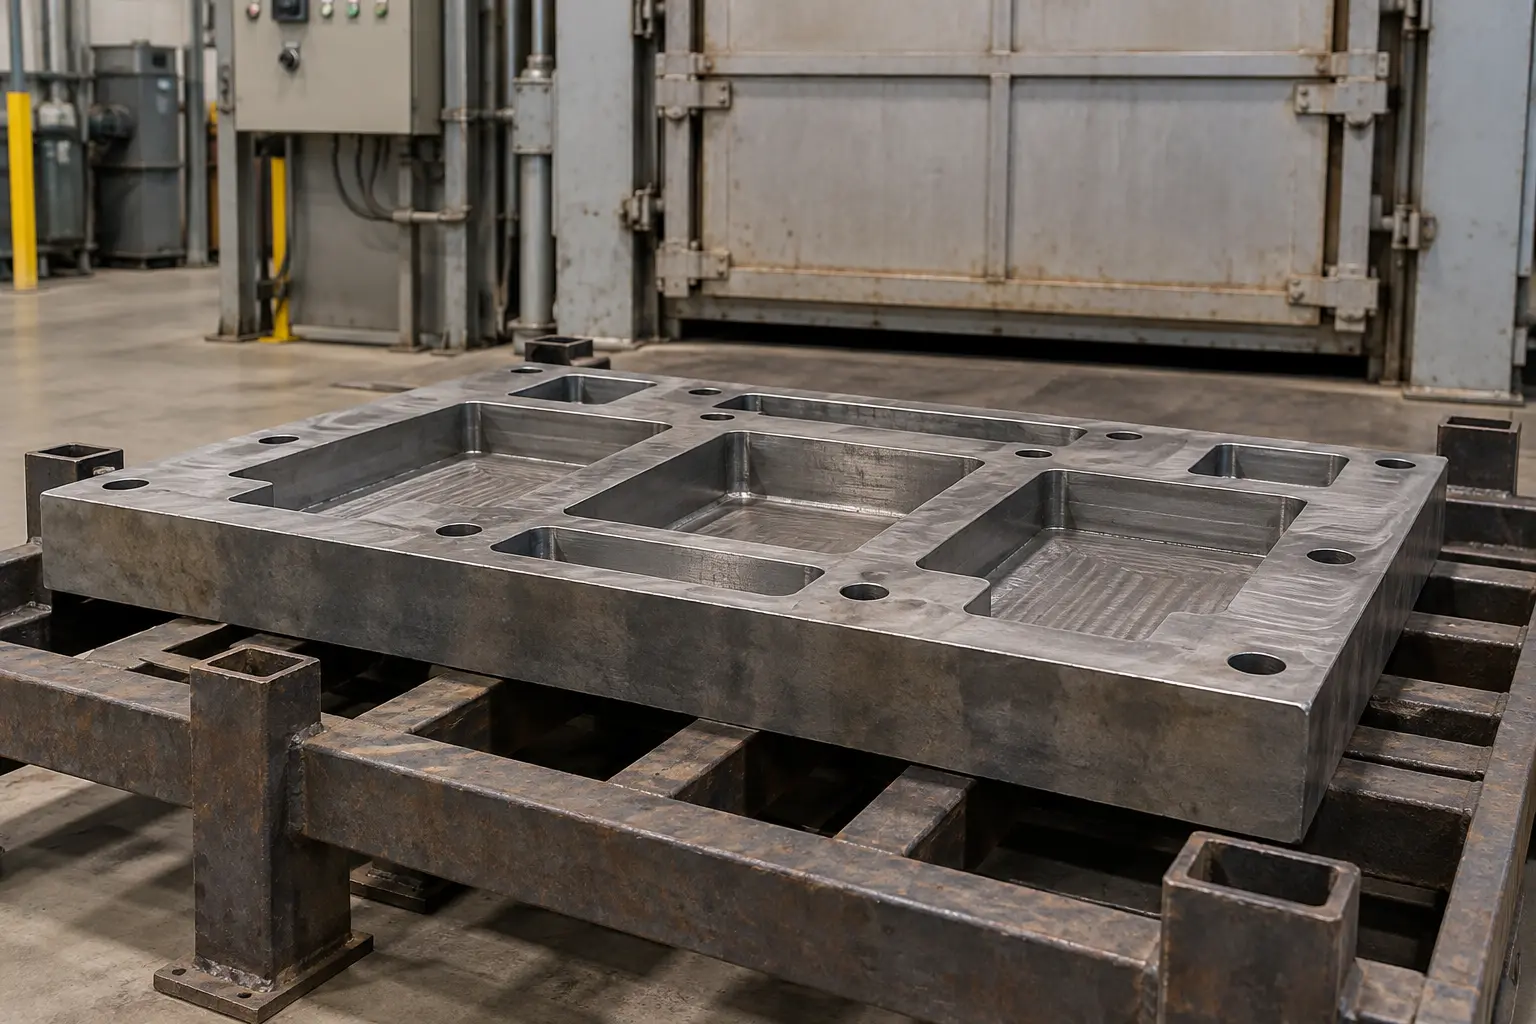
Hình minh họa kỹ thuật chân thực cho Ủ giảm ứng suất sau gia công thô: Khi nào cần cho chi tiết chính xác?
Hình minh họa được tạo theo bố trí kỹ thuật của chủ đề; không phải ảnh sản xuất thực tế tại VietTech. Thông số và điều kiện nghiệm thu theo bản vẽ/RFQ.
03

Ứng suất dư hình thành từ đâu?

Từ quá trình tạo phôi

Cán, rèn, đúc, kéo nguội và hàn đều có thể tạo ra phân bố ứng suất không đồng đều. Khi lớp vật liệu bên ngoài bị bóc đi, trạng thái cân bằng ban đầu thay đổi và phôi có thể cong về phía còn lại. Phôi cắt từ tấm cán, thanh kéo nguội hoặc kết cấu hàn thường cần được đánh giá kỹ hơn khi yêu cầu hình học chặt.

Từ gia công cắt gọt

Nhiệt cắt, lực cắt, dao mòn, lượng ăn dao lớn và bóc vật liệu tập trung ở một phía có thể tạo thêm ứng suất. Chi tiết càng mỏng hoặc càng mất cân đối sau khi gia công thì khả năng biến dạng càng cao. Siết kẹp quá mức còn có thể làm chi tiết đạt kích thước khi đang gá nhưng biến dạng sau khi tháo khỏi đồ gá.

Từ các quá trình nhiệt trước đó

Tôi, ram, hàn sửa hoặc gia nhiệt cục bộ có thể để lại chênh lệch nhiệt độ và biến đổi tổ chức theo tiết diện. Vì vậy, hồ sơ vật liệu và lịch sử xử lý nhiệt là đầu vào quan trọng khi lập quy trình, không nên chỉ dựa vào tên mác thép.

04

Khi nào nên cân nhắc ủ khử ứng suất?

Quyết định cần dựa trên tổng hợp vật liệu, hình học, lượng bóc vật liệu và yêu cầu bản vẽ. Các trường hợp thường đáng cân nhắc gồm: Ngược lại, với chi tiết nhỏ, cứng vững, lượng bóc ít và dung sai thông thường, thêm một lần xử lý nhiệt có thể không tạo ra lợi ích tương xứng. Công đoạn này nên được xác nhận bằng đánh giá kỹ thuật hoặc thử nghiệm trên lô đầu tiên.

  • Tấm, thanh hoặc vỏ hộp thành mỏng có yêu cầu độ phẳng và độ song song chặt.
  • Trục dài, thanh dẫn hướng hoặc chi tiết có tỷ lệ chiều dài trên tiết diện lớn.
  • Chi tiết có hốc sâu, gân mỏng hoặc lượng vật liệu bị bóc không đối xứng.
  • Phôi hàn hoặc phôi có lịch sử tạo hình, nắn hoặc gia nhiệt cục bộ.
  • Chi tiết phải mài chính xác sau gia công thô.
  • Chi tiết tiếp tục qua một công đoạn nhiệt hoặc xử lý bề mặt có thể làm giải phóng ứng suất.
  • Lô thử cho thấy kích thước ổn định trên máy nhưng thay đổi sau khi tháo gá, để qua thời gian hoặc sau công đoạn tiếp theo.
05

Trình tự công nghệ khuyến nghị

Một quy trình tham khảo cho chi tiết có nguy cơ biến dạng cao gồm:

  • Xác nhận vật liệu và trạng thái cung cấp: Kiểm tra mác vật liệu, chứng chỉ, trạng thái ủ hoặc tôi ram và các yêu cầu độ cứng.
  • Tạo chuẩn sơ bộ: Chuẩn bị các mặt chuẩn đủ ổn định cho gia công thô.
  • Gia công thô tương đối cân bằng: Bóc vật liệu luân phiên hoặc đối xứng khi hình học cho phép; tránh hoàn thiện một mặt trong khi phía đối diện còn nguyên lượng dư lớn.
  • Chừa lượng dư: Giữ đủ vật liệu trên các bề mặt quan trọng để phục hồi hình học sau xử lý nhiệt.
  • Ủ khử ứng suất: Thực hiện theo quy trình phù hợp với vật liệu tại đơn vị xử lý chuyên môn; kiểm soát xếp tải, nung, giữ nhiệt và làm nguội.
  • Làm sạch và kiểm tra trung gian: Loại bỏ ô-xít nếu có, kiểm tra biến dạng tự do và xác định lại lượng dư thực tế.
  • Thiết lập lại chuẩn: Không mặc định chuẩn thô vẫn đúng sau xử lý nhiệt. Cần đo và gia công lại chuẩn khi cần thiết.
  • Gia công bán tinh, gia công tinh hoặc mài: Phân bổ lượng bóc hợp lý, kiểm soát lực kẹp và nhiệt.
  • Đo kiểm cuối: Đánh giá kích thước, độ phẳng, độ song song, vị trí và các đặc tính GD&T theo bản vẽ.
06

Chừa lượng dư thế nào sau gia công thô?

Không có một giá trị lượng dư duy nhất phù hợp cho mọi chi tiết. Lượng dư phải đủ để loại bỏ sai lệch sau ủ nhưng không quá lớn đến mức gia công tinh lại tạo ra một chu kỳ ứng suất đáng kể. Khi lập kế hoạch, cần xem xét kích thước tổng thể, chiều dày thành, độ cứng, phương pháp gia công tinh, độ sâu biến dạng dự kiến và khả năng thiết lập lại chuẩn. Với đặc tính quan trọng, nên xác nhận lượng dư qua một lô thử hoặc dữ liệu của chi tiết tương đồng. Nếu bản vẽ không cho phép thay đổi kích thước phôi trung gian, nhà gia công và khách hàng cần thống nhất phương án trước khi sản xuất hàng loạt.

Đặc điểm chi tiếtNguy cơ chínhĐịnh hướng lượng dư và quy trình
Khối dày, tiết diện tương đối đối xứngBiến dạng thường thấp hơnChừa lượng dư đồng đều trên các mặt chức năng; kiểm tra lại chuẩn sau ủ
Tấm hoặc vỏ thành mỏngCong vênh, mất độ phẳngPhân bố lượng dư hai phía, gia công thô đối xứng và tránh kẹp cưỡng bức
Trục dài hoặc bậc không đối xứngCong trục, thay đổi độ đồng tâmChừa lượng dư cho các cổ trục và chuẩn tâm; đo độ thẳng trước mài
Hốc sâu, khung hoặc gân mỏngBiến dạng cục bộ khi giải phóng vật liệuGia công hốc theo nhiều bước, giữ liên kết tạm nếu thiết kế công nghệ cho phép
Chi tiết sẽ mài chính xácCháy mài hoặc thiếu lượng dư nếu biến dạng lớnDự trù lượng dư cho mài nhưng giới hạn lượng bóc mỗi lượt; kiểm soát nhiệt mài
07

Các điểm phải kiểm soát trong quá trình ủ

Chu trình nhiệt và trạng thái vật liệu

Cần gửi cho đơn vị xử lý đúng mác vật liệu, trạng thái hiện tại, độ cứng yêu cầu và các chu trình nhiệt đã thực hiện. Dùng cùng một chế độ cho mọi loại thép có thể làm thay đổi độ cứng, cơ tính hoặc khả năng xử lý tiếp theo.

Cách xếp và đỡ chi tiết

Chi tiết dài hoặc thành mỏng có thể võng dưới trọng lượng ở nhiệt độ cao. Vị trí gối đỡ, hướng xếp và khoảng cách giữa các chi tiết phải được xác định để tránh tạo biến dạng mới. Không nên dùng lực kẹp cưỡng bức để giữ một chi tiết đang cong trong suốt chu trình nếu quy trình chưa được thẩm định.

Ô-xi hóa, thoát carbon và làm sạch

Lò không khí có thể tạo lớp ô-xít hoặc ảnh hưởng bề mặt tùy vật liệu và chu trình. Khí bảo vệ hoặc lò chân không có thể được cân nhắc khi chất lượng bề mặt và lượng dư rất hạn chế. Công đoạn làm sạch sau nhiệt luyện cũng cần được tính vào chuỗi công nghệ.

Đo trước và sau xử lý

Nên ghi nhận độ phẳng, độ thẳng hoặc độ đảo trước khi ủ, sau khi ủ và sau gia công tinh. Dữ liệu này giúp phân biệt biến dạng do phôi, do nhiệt luyện, do gá hoặc do bước cắt cuối cùng, đồng thời cải thiện lượng dư cho các lô sau.

08

Những hiểu nhầm thường gặp

  • Ủ khử ứng suất không phải tôi cứng. Mục tiêu chính là giảm ứng suất dư, không phải tăng độ cứng bề mặt.
  • Không phải chi tiết nào cũng cần ủ. Hình học cứng vững và dung sai rộng có thể không cần thêm công đoạn.
  • Ủ không sửa được sai số do gia công sai. Vị trí lỗ, kích thước hoặc độ vuông góc không tự trở về đúng sau chu trình nhiệt.
  • Không nên gia công tinh hoàn toàn trước khi ủ. Nếu chi tiết dịch chuyển sau ủ mà không còn lượng dư, khả năng sửa chữa sẽ rất hạn chế.
  • Không dùng một nhiệt độ chung cho mọi vật liệu. Đặc biệt với thép đã tôi ram, thép không gỉ và hợp kim nhôm, chu trình sai có thể làm thay đổi cơ tính hoặc trạng thái vật liệu.
  • PWHT không hoàn toàn đồng nghĩa với khử ứng suất giữa các bước gia công. Kết cấu hàn có thể chịu yêu cầu bắt buộc theo tiêu chuẩn, quy phạm và chiều dày riêng.
09

Thông tin nên cung cấp khi gửi RFQ

Để đánh giá đúng trình tự gia công và xử lý nhiệt, hồ sơ RFQ nên có: VietTech thực hiện phay CNC, tiện CNC, mài chính xác, cắt dây EDM và đo kiểm theo yêu cầu bản vẽ. Khi chi tiết cần ủ khử ứng suất, VietTech phối hợp với đối tác xử lý nhiệt chuyên môn và đưa công đoạn này vào quy trình kiểm soát kích thước. Phương án cụ thể chỉ được xác nhận sau khi xem xét vật liệu, hình học, dung sai và số lượng.

  • Bản vẽ 2D và mô hình 3D đã thống nhất phiên bản.
  • Mác vật liệu, tiêu chuẩn vật liệu và trạng thái cung cấp.
  • Yêu cầu độ cứng và lịch sử xử lý nhiệt nếu đã có.
  • Kích thước phôi hoặc giới hạn lượng dư trung gian.
  • Dung sai kích thước và GD&T quan trọng sau gia công tinh.
  • Yêu cầu về ô-xi hóa, thoát carbon, làm sạch hoặc bảo vệ bề mặt.
  • Số lượng, kế hoạch lô thử và mức hồ sơ kiểm tra cần cung cấp.

XEM THÊM

Tôi và ram thép ↗Gia công CNC chi tiết thành mỏng ↗Mài chính xác sau nhiệt luyện ↗

FAQ

Câu hỏi thường gặp

Nên ủ khử ứng suất trước hay sau gia công thô?

Trong nhiều trường hợp, quy trình được bố trí sau gia công thô và trước gia công tinh hoặc mài. Gia công thô giải phóng một phần ứng suất của phôi và có thể tạo thêm ứng suất mới; chu trình khử ứng suất sau đó giúp giảm nguy cơ dịch chuyển ở bước hoàn thiện.

Ủ khử ứng suất có làm giảm độ cứng không?

Ảnh hưởng phụ thuộc vào vật liệu và trạng thái nhiệt luyện trước đó. Với chi tiết đã tôi ram, nhiệt độ xử lý phải được chọn thấp hơn mức có thể làm thay đổi độ cứng theo quy trình đã phê duyệt. Không nên quyết định chỉ từ tên mác thép.

Có thể gia công tinh ngay sau khi lấy chi tiết ra khỏi lò không?

Chi tiết cần nguội ổn định, được làm sạch và đo lại trước khi thiết lập chuẩn gia công tinh. Gia công khi nhiệt độ chi tiết chưa cân bằng với môi trường đo có thể gây sai số kích thước.

Ủ khử ứng suất có loại bỏ hoàn toàn biến dạng không?

Không. Quá trình giúp giảm rủi ro nhưng biến dạng còn phụ thuộc vào vật liệu, hình học, cách xếp lò, tốc độ làm nguội, lượng bóc vật liệu, phương án gá và nhiệt phát sinh khi gia công tinh.

Làm sao xác định lượng dư phù hợp?

Cần kết hợp hình học, dung sai, độ cứng, phương pháp hoàn thiện và dữ liệu biến dạng thực tế. Với chi tiết mới hoặc rủi ro cao, lô thử và đo trước–sau từng công đoạn là cách đáng tin cậy nhất để hiệu chỉnh lượng dư.

XỬ LÝ NHIỆT

Có chi tiết dễ biến dạng cần đánh giá?

Gửi bản vẽ, vật liệu, trạng thái phôi, lượng bóc, dung sai và yêu cầu nhiệt luyện để VietTech xem xét trình tự gia công thô–ủ–gia công tinh phù hợp.GỬI YÊU CẦU BÁO GIÁ ↗