
CÔNG NGHỆ GIA CÔNG CNC

Bán kính góc trong khi phay CNC: Chọn R thế nào để giảm thời gian và chi phí?

Hướng dẫn DFM chọn bán kính góc trong theo dao cắt, chiều sâu hốc và chức năng lắp ghép để gia công CNC ổn định, dễ đo và ít nguyên công hơn.

01

Vì sao phay CNC không tạo được góc trong vuông tuyệt đối?

Dao phay ngón quay quanh trục nên cạnh cắt luôn quét theo một bán kính. Khi dao đi dọc hai thành vuông góc, góc trong còn lại tối thiểu phải mang bán kính bằng hoặc lớn hơn bán kính dao thực tế. Góc ngoài có thể sắc theo đường chạy dao, nhưng góc trong 90° không thể trở thành một đỉnh toán học chỉ bằng dao quay. Nếu model 3D thể hiện góc vuông mà bản vẽ không ghi bán kính, nhà gia công vẫn phải chọn một dao có đường kính hữu hạn. Câu hỏi DFM vì thế không phải “có tạo được góc vuông không”, mà là bán kính nào vẫn đáp ứng lắp ghép và cho phép dùng dao đủ cứng. Chọn R hợp lý ngay từ thiết kế thường giảm đổi dao, giảm bước vét góc và làm giá báo ổn định hơn.
02

Bán kính thiết kế quyết định đường kính và tải của dao

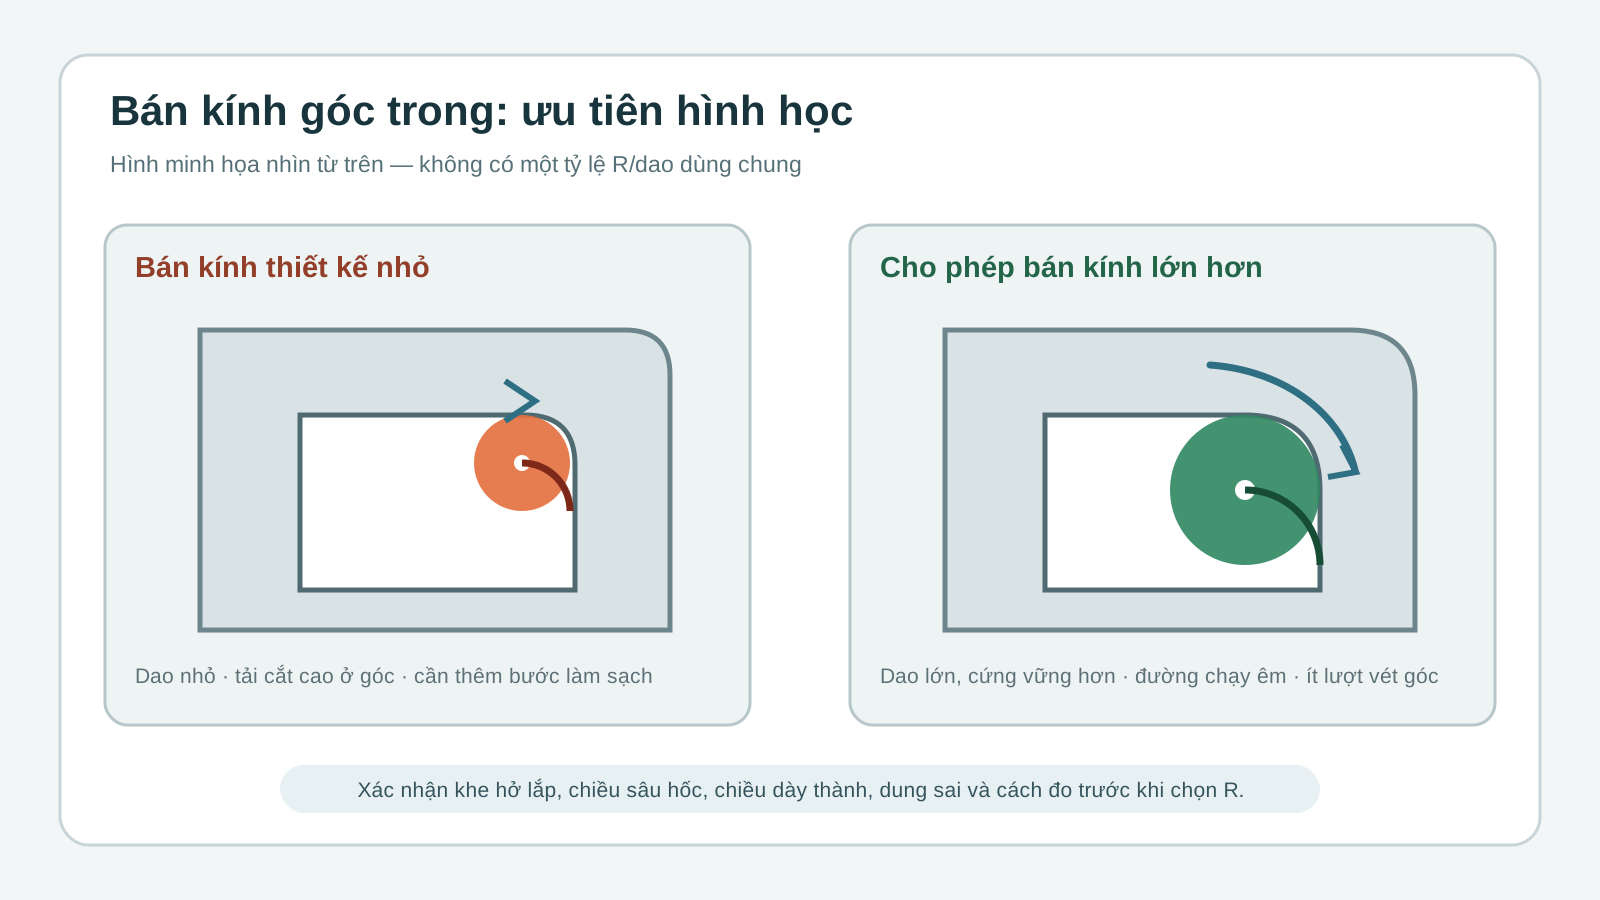
R góc trong đặt giới hạn trên cho bán kính dao có thể đi vào góc. Nếu R thiết kế chỉ vừa bằng bán kính dao, phần lớn chu vi dao có thể đồng thời tiếp xúc khi đi qua góc; góc ôm dao tăng, tải cắt tăng đột ngột và dao dễ võng hoặc rung. Cho phép R lớn hơn giúp người lập trình chọn dao lớn, ngắn và cứng hơn, đồng thời dùng đường chạy có mức ăn dao ổn định hơn. Không có một tỷ lệ R/đường kính dao đúng cho mọi chi tiết: kết quả còn phụ thuộc vật liệu, chiều sâu, chiều dài nhô, holder, máy, lượng dư và độ nhám. Bản vẽ nên ghi bán kính tối thiểu chấp nhận được thay vì yêu cầu R nhỏ nhất theo thói quen. Khi chức năng cho phép nhiều giá trị, một khoảng R hoặc ghi “R tối thiểu” cũng giúp tối ưu quy trình.

Sơ đồ kỹ thuật so sánh góc trong bán kính nhỏ và bán kính lớn khi phay hốc CNC
Hình minh họa kỹ thuật: bán kính góc lớn hơn thường cho phép dùng dao cứng hơn và đường chạy ổn định hơn. Đây không phải ảnh sản xuất thực tế tại VietTech; kích thước và dao phải được xác nhận theo từng bản vẽ.
Lựa chọn thiết kếẢnh hưởng gia công thường gặpĐiểm cần kiểm tra
R lớn, còn khoảng lắp ghépCó thể dùng dao lớn hơn, ít bước vét gócKhông va với chi tiết lắp và không đổi chức năng
R nhỏCần dao nhỏ hoặc bước rest machining, thời gian và rủi ro tăngChiều sâu tiếp cận, chiều dài nhô và khả năng đo
Góc vuông chức năngCó thể cần relief, EDM hoặc thay đổi chi tiết ghépVật liệu, lỗ xỏ dây, đáy kín và phê duyệt thiết kế
03

Chiều sâu hốc làm yêu cầu R nhỏ trở nên khó hơn

Một R nhỏ ở hốc nông có thể gia công bằng dao nhỏ tiêu chuẩn, nhưng cùng R đó ở đáy hốc sâu có thể buộc dùng dao cổ dài hoặc holder nhỏ. Khi chiều dài nhô tăng, độ cứng của hệ dao giảm và sai số do võng tăng nhanh. Phần trên của hốc có thể gia công bằng dao lớn, sau đó đổi dao nhỏ để vét phần dư ở góc; mỗi lần đổi dao lại tăng thời gian, điểm nối và yêu cầu kiểm soát lượng dư. Vì vậy bản vẽ nên tách bán kính thành đứng với bán kính nối thành–đáy nếu chức năng khác nhau. Không nên sao chép một R nhỏ lên toàn bộ hốc chỉ vì một vùng lắp ghép cần nó. Bài toán này liên quan nhưng khác với phay hốc sâu: ở đây quyết định chính là hình học DFM của góc, còn chiến lược rung và thoát phoi phải được đánh giá riêng.

04

Các phương án khi chi tiết lắp cần góc gần vuông

Nếu một tấm hoặc insert có góc ngoài vuông phải lọt vào hốc, thiết kế có thể dùng rãnh thoát góc kiểu dog-bone hoặc T-bone, vát góc chi tiết lắp, hoặc tạo bán kính tương ứng trên chi tiết lắp. Relief chỉ nên thêm khi không làm suy yếu thành, không mở đường rò và không ảnh hưởng bề mặt định vị. Với vật liệu dẫn điện và biên dạng xuyên, cắt dây EDM có thể tạo góc nhỏ hơn dao phay, nhưng vẫn còn bán kính liên quan đến đường kính dây và khe phóng điện; cắt dây cũng cần đường đi của dây và không tạo được hốc mù kín. Xung EDM điện cực có thể là phương án khác cho một số hốc mù nhưng là công nghệ chuyên biệt. Không nên tự đổi sang EDM hoặc thêm relief nếu chưa được chủ thiết kế phê duyệt bằng revision hoặc văn bản rõ ràng.

Thay đổi chi tiết ghép

Vát hoặc bo nhẹ góc ngoài của chi tiết ghép thường đơn giản hơn ép hốc phải có R cực nhỏ, nếu vùng đó không tham gia định vị.

Tạo khoảng thoát có kiểm soát

Dog-bone giúp góc vuông lọt qua nhưng làm thay đổi hình học và phân bố ứng suất; cần thể hiện đầy đủ trên 2D và 3D.

05

Lập quy trình thô, vét góc và tinh bề mặt

Quy trình ổn định thường dùng dao lớn để bóc phần lớn vật liệu, giữ lượng dư tương đối đều, rồi dùng dao nhỏ hơn cho vùng mà dao trước không tiếp cận. CAM rest machining cần nhận đúng đường kính dao trước, lượng dư và vùng chuyển tiếp; nếu dữ liệu sai, dao nhỏ có thể gặp một khối lượng dư lớn bất ngờ tại góc. Khi tinh, đường chạy nên tránh dừng lâu tại góc và tránh tăng mức ăn dao quá đột ngột. Các chiến lược duy trì góc ăn dao hoặc phay thích nghi có thể giảm biến động tải, nhưng không xóa giới hạn hình học của bán kính dao. Với thành mỏng hoặc cao, lực vét góc còn có thể làm thành dịch chuyển. Chế độ cắt phải được xác lập theo vật liệu, dao, holder và máy thực tế; một bảng thông số chung trên Internet không phải căn cứ nghiệm thu.

06

Dung sai, độ nhám và phương pháp đo bán kính

Ghi R danh nghĩa mà không có dung sai có thể dẫn tới cách hiểu khác nhau theo dung sai chung của bản vẽ. Nếu bán kính chỉ để thoát dao, nên tránh dung sai quá chặt. Nếu góc là bề mặt chức năng, hãy chỉ rõ vùng áp dụng, dung sai, độ nhám và quan hệ với datum. R có thể được đánh giá bằng máy đo biên dạng, máy quang, CMM với đầu dò phù hợp hoặc dưỡng chức năng tùy kích thước và khả năng tiếp cận. Đầu dò cầu không tự động chạm được đáy góc sâu; bán kính đầu dò, hướng tiếp cận và mật độ điểm cần được lập kế hoạch. Một kết quả R đạt không chứng minh hai thành hoặc đáy đạt vị trí và độ vuông góc. Các đặc tính hình học liên quan vẫn phải kiểm theo khung dung sai và chuẩn của bản vẽ.

07

Checklist DFM và RFQ cho góc trong

Để báo giá có căn cứ, hãy gửi cả PDF 2D và model STEP cùng revision, đánh dấu góc nào thực sự chức năng và góc nào chỉ là khoảng trống. Nêu kích thước chi tiết lắp, vùng được phép relief, chiều sâu hốc, độ dày thành, R tối thiểu hoặc khoảng R chấp nhận, dung sai và yêu cầu bề mặt. Nếu có vùng cấm EDM, vùng không được tạo lỗ xỏ dây hoặc mặt không được có vết nối dao, cần ghi rõ. Với sản lượng lặp lại, một thay đổi R nhỏ ở thiết kế có thể ảnh hưởng đáng kể đến tuổi dao và thời gian chu kỳ; nên đánh giá từ giai đoạn RFQ thay vì sau khi phê duyệt mẫu. VietTech xem xét khả năng phay, gá và đo theo từng bản vẽ; không mặc định mọi R nhỏ đều khả thi hoặc mọi R lớn đều giảm chi phí.

  • Bản vẽ 2D và STEP cùng revision
  • R tối thiểu hoặc phạm vi R được chấp nhận
  • Chiều sâu hốc, bán kính đáy và độ dày thành
  • Chi tiết ghép và vùng được phép tạo relief
  • Dung sai, độ nhám, datum và phương pháp kiểm
  • Vật liệu, số lượng, xử lý sau gia công và thời hạn
08

Nguồn kỹ thuật và giới hạn áp dụng

Bài viết đối chiếu hướng dẫn về phay hốc, góc ăn dao và độ ổn định dụng cụ của Sandvik Coromant và Seco Tools. Các nguồn này đều nhấn mạnh việc kiểm soát mức tham gia của lưỡi cắt, độ nhô và chiến lược đường chạy khi gia công góc hoặc hốc. Tuy nhiên, khuyến nghị của nhà sản xuất dao phải được đối chiếu với đúng dòng dao, vật liệu, máy và gá đặt. Bài viết là hướng dẫn DFM, không thay thế phân tích ứng suất, tiêu chuẩn sản phẩm hoặc thử cắt. Với chi tiết có chức năng an toàn, làm kín, y tế hay hàng không, bán kính và phương án thay đổi hình học phải do đơn vị thiết kế phê duyệt. VietTech chỉ xác nhận phương án sau khi nhận đủ dữ liệu và xem xét khả năng gia công, đo kiểm thực tế.

XEM THÊM

Phay hốc sâu và thành cao: Cách kiểm soát rung, độ côn và lượng dư góc ↗Cắt dây EDM là gì? Khi nào nên dùng cho chi tiết chính xác? ↗Hướng dẫn gửi yêu cầu báo giá ↗

FAQ

Câu hỏi thường gặp

Có thể phay góc trong vuông tuyệt đối không?

Không bằng dao phay quay thông thường. Góc trong sẽ còn bán kính; nếu chức năng cần gần vuông phải đánh giá relief, EDM hoặc thay đổi chi tiết ghép.

R góc có nên bằng đúng bán kính dao không?

Nên tránh khi thiết kế cho phép, vì mức ôm dao tại góc tăng. R lớn hơn thường tạo thêm lựa chọn dao và đường chạy ổn định.

R càng lớn thì chi phí luôn càng thấp?

Không luôn đúng. R còn phải phù hợp lắp ghép, chiều sâu, dung sai, số lượng và các bề mặt khác; cần đánh giá toàn bộ chi tiết.

Dog-bone có thay thế được góc vuông không?

Có thể tạo khoảng thoát cho chi tiết ghép nhưng làm đổi hình học và có thể ảnh hưởng độ cứng, làm kín hoặc ứng suất, nên phải được phê duyệt.

VietTech cần gì để đánh giá bán kính góc?

Cần bản vẽ 2D, model 3D cùng revision, vật liệu, chiều sâu hốc, R chấp nhận, dung sai, số lượng và thông tin chi tiết lắp.

CÔNG NGHỆ GIA CÔNG CNC

Cần rà bán kính góc trước khi chốt bản vẽ?

Gửi bản vẽ 2D/3D, vật liệu, chiều sâu hốc, R tối thiểu, dung sai và số lượng. VietTech sẽ đánh giá dao, đường chạy, gá đặt và phương án đo trước khi báo giá.GỬI YÊU CẦU BÁO GIÁ ↗