
CÔNG NGHỆ CNC

Bù mỏng phoi khi phay CNC: Khi nào cần tăng lượng chạy dao?

Hiểu quan hệ giữa chiều rộng cắt, chiều dày phoi và lượng chạy dao; kiểm tra bù mỏng phoi trong CAM để tránh bù hai lần và quá tải ở góc.

01

Vì sao cắt ít vật liệu chưa chắc đã cắt hiệu quả?

Khi phay cạnh với chiều rộng cắt nhỏ, người vận hành có thể thấy tải trục chính thấp nhưng dao vẫn nhanh mòn hoặc bề mặt không ổn định. Một nguyên nhân cần xem xét là phoi quá mỏng so với điều kiện cắt phù hợp của dao. Giảm chiều rộng ăn dao mà giữ nguyên lượng chạy dao trên răng không giữ nguyên chiều dày phoi lớn nhất. Tuy nhiên, hiện tượng này không có nghĩa cứ thấy tải thấp là tăng tốc độ chạy dao. Cần phân biệt hình học tiếp xúc với dao cùn, độ đảo, rung và khả năng thoát phoi. Bài viết tập trung vào bù mỏng phoi hướng kính, không phải lựa chọn phay thuận hay nghịch.
02

Phân biệt fz, ae và chiều dày phoi

fz là lượng tiến trên mỗi răng, thường ghi bằng mm/răng; ae là chiều rộng cắt hướng kính; D là đường kính cắt. Chiều dày phoi thay đổi theo vị trí lưỡi cắt trong cung tiếp xúc, nên không thể đồng nhất với fz trong mọi nguyên công. Với phay cạnh bằng lưỡi cắt thẳng có góc vào dao 90°, khi ae nhỏ hơn nửa D, chiều dày phoi lớn nhất nhỏ hơn fz trong mô hình hình học đơn giản. Đây là lý do cần đọc rõ bảng khuyến nghị của hãng dao: giá trị được cho là fz hay chiều dày phoi mục tiêu, và đã tính ảnh hưởng ae hay chưa.

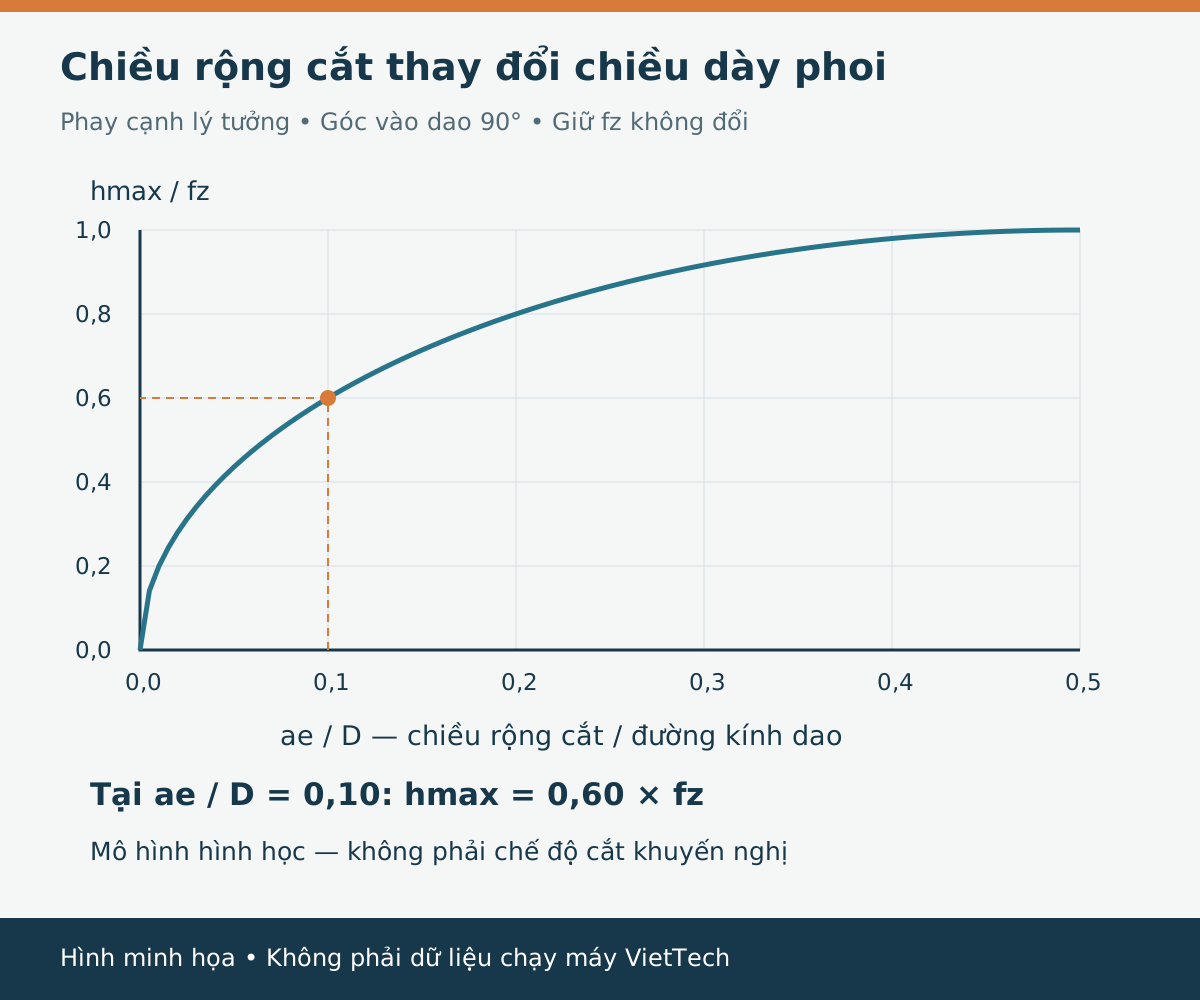
Đồ thị tỷ số chiều dày phoi lớn nhất trên lượng tiến mỗi răng theo tỷ lệ chiều rộng cắt trên đường kính dao
Hình minh họa tính từ mô hình phay cạnh lý tưởng, góc vào dao 90°. Không phải số liệu thử cắt hay chế độ gia công của VietTech.
03

Một ví dụ tính để hiểu, không phải chế độ cắt

Trong phạm vi 0 < ae/D ≤ 0,5 của mô hình trên, đặt r = ae/D, ta có hmax/fz = 2√(r(1−r)). Ở r = 0,10, tỷ số này bằng 0,60: nếu giữ nguyên fz, phoi lớn nhất chỉ bằng 60% fz. Muốn giữ cùng hmax như trường hợp ăn nửa đường kính, hệ số hình học cho fz là 1/0,60, xấp xỉ 1,67. Đây chỉ là phép so sánh toán học. Không nhập thẳng hệ số vào máy nếu chưa kiểm tra vật liệu, loại dao, chiều nhô, chiều sâu dọc trục, kẹp giữ và giới hạn máy. Công thức không mô tả đầy đủ dao cầu, mảnh tròn, dao vát hoặc đường chạy dao cong.

ae/Dhmax/fz, xấp xỉHệ số fz để giữ hmax
0,100,601,67
0,250,8661,155
0,501,001,00
04

Kiểm tra CAM trước khi sửa lượng chạy dao

Trước khi thay đổi chương trình, hãy xác định nơi đang quản lý chế độ cắt: thư viện dao, tham số nguyên công, tính năng bù của CAM hay chỉnh tay ở bộ điều khiển. Nếu thư viện đã cung cấp fz hiệu chỉnh cho chiều rộng cắt đang dùng, áp thêm hệ số sẽ bù hai lần. Một hồ sơ thiết lập tốt nên ghi giá trị đầu vào, ý nghĩa của nó, ae dự kiến và nơi áp dụng hiệu chỉnh. Cũng cần kiểm tra chương trình xuất ra thay vì chỉ nhìn ô thông số trong CAM.

Từ fz sang tốc độ tiến

Với dao phay ngón thông thường, vf = fz × z × n, trong đó z là số răng cắt hữu hiệu theo cấu hình dao và n là vòng/phút. Không nhầm z với số răng đang cùng tiếp xúc tức thời. Khi thay vòng quay, phải kiểm tra lại vf nếu muốn giữ fz.

Góc và vật liệu còn dư là điểm cần rà soát

Một đoạn cạnh thẳng có ae nhỏ có thể nối vào góc với mức tiếp xúc lớn hơn. Lượng dư không đều, phần sót sau dao trước hoặc vào cắt sai vị trí cũng làm điều kiện thực khác giả định. Bù cho đoạn nhẹ không được áp máy móc cho toàn bộ đường dao.

05

Chạy thử có kiểm soát và ghi nhận bằng chứng

Bắt đầu từ khuyến nghị của đúng hãng dao cho đúng vật liệu và kiểm tra mô phỏng lượng vật liệu còn lại. Xác nhận gá đặt, chiều dài kẹp dao, dung dịch hoặc khí làm mát phù hợp và khả năng đưa phoi ra khỏi vùng cắt. Khi chạy thử, theo dõi tiếng cắt, tải, tình trạng lưỡi, bề mặt và kích thước sau khi chi tiết ổn định. Chỉ thay một nhóm thông số có kiểm soát để hiểu tác động. Nếu xuất hiện rung, mẻ dao hoặc dấu cọ xát, cần đánh giá nguyên nhân trước khi tiếp tục tăng tiến. Tải thấp trên màn hình không phải bằng chứng duy nhất của một quá trình tốt.

06

Đừng dùng hệ số bù để che vấn đề công nghệ

Độ đảo dao khiến các răng chịu tải không đều; dao quá nhô hoặc thành phôi mềm có thể gây võng dù chiều rộng cắt nhỏ. Chiều sâu dọc trục lớn làm chiều dài lưỡi tham gia tăng và cần được đánh giá riêng. Việc giảm thời gian chu kỳ chỉ có ý nghĩa khi kích thước, độ nhám, tuổi dao và độ ổn định vẫn đáp ứng yêu cầu. Với các mặt chức năng, cần lập đường tinh và kế hoạch đo phù hợp, không lấy kết quả phay thô làm bằng chứng nghiệm thu. Bù mỏng phoi là một phần của lựa chọn chế độ, không thay thế thiết kế đồ gá hay kiểm soát dụng cụ.

07

Thông tin cần có khi gửi RFQ

Khách hàng thường không cần quy định fz trong RFQ. Điều quan trọng là vật liệu và trạng thái, hình học, dung sai chức năng, độ nhám, số lượng và tiêu chí nghiệm thu. Nếu có vùng cấm để lại vết dao, giới hạn bavia hoặc yêu cầu về hướng vân bề mặt, hãy chỉ rõ. Các hạn chế công nghệ bắt buộc phải được tách khỏi gợi ý để nhà gia công đánh giá phương án. VietTech xem xét gia công CNC và đo kiểm theo phạm vi đã xác nhận; thông số cắt được lựa chọn cho từng công việc, không có cam kết tăng năng suất chung từ một hệ số lý thuyết.

08

Nguồn và giới hạn áp dụng

Đối chiếu ngày 18/10/2026 với định nghĩa và công thức phay của Sandvik Coromant cùng hướng dẫn chip thinning của Harvey Performance. Bảng và đồ thị được tính lại từ mô hình lý tưởng, không sao chép dữ liệu chạy máy. Khi chuyển sang dao khác hình học hoặc nội suy cung, phải dùng hướng dẫn tương ứng của hãng dao và CAM. Nội dung là hướng dẫn trao đổi kỹ thuật, không phải chương trình gia công sẵn dùng; người phụ trách công nghệ cần xác nhận điều kiện thực tế trước khi áp dụng.

XEM THÊM

Phay thuận và phay nghịch: Chọn chiều chạy dao nào để ổn định kích thước và bề mặt? ↗Phay hốc sâu và thành cao: Cách kiểm soát rung, độ côn và lượng dư góc ↗Bán kính góc trong khi phay CNC: Chọn R thế nào để giảm thời gian và chi phí? ↗Hướng dẫn gửi yêu cầu báo giá ↗Sandvik Coromant — Milling formulas and definitions ↗Harvey Performance — How to Combat Chip Thinning ↗

FAQ

Câu hỏi thường gặp

ae nhỏ thì luôn phải tăng fz?

Không. Cần biết dữ liệu hãng dao và CAM đã bù hay chưa, đồng thời kiểm tra độ cứng vững, đường dao và giới hạn thiết bị.

Có dùng hệ số 1,67 cho mọi dao không?

Không. Đây là ví dụ hình học tại ae/D = 0,10 với điều kiện đã nêu, không phải hệ số chạy máy chung.

Bù mỏng phoi có giống tăng vòng quay không?

Không. Bù điều chỉnh quan hệ giữa lượng tiến và chiều dày phoi; vòng quay còn phụ thuộc tốc độ cắt phù hợp.

Phay rãnh toàn dao có dùng công thức này không?

Không dùng công thức ae/D ≤ 0,5 trên cho cắt toàn rãnh. Cần dữ liệu và đánh giá thoát phoi cho nguyên công đó.

CÔNG NGHỆ CNC

Gửi RFQ gia công CNC

Gửi bản vẽ có revision, vật liệu, số lượng và yêu cầu nghiệm thu để VietTech đánh giá phương án gia công và đo kiểm phù hợp.GỬI YÊU CẦU BÁO GIÁ ↗