
CÔNG NGHỆ GIA CÔNG CNC

Độ đảo cụm dao phay CNC: Kiểm tra gì khi các lưỡi mòn không đều?

Phân biệt độ đảo cụm dao với độ đảo chi tiết; kiểm tra vị trí đo, bầu kẹp và lưỡi cắt trước khi điều chỉnh chế độ phay CNC.

01

Đừng chỉ đổi lượng chạy dao khi tuổi dao giảm

Một dao phay có vài lưỡi mòn rõ nhưng các lưỡi khác còn tốt là dấu hiệu nên kiểm tra cách gá dao. Độ đảo có thể làm các lưỡi tham gia cắt không đồng đều, khiến việc đánh giá vật liệu dao hoặc chế độ cắt bị sai hướng. Tuy nhiên, mòn không đều cũng có thể liên quan đến phoi, va chạm, hình học lưỡi hoặc điều kiện vào dao. Bài này hướng dẫn rà cụm trục chính–bầu kẹp–dao; không thay thế bài về dung sai độ đảo của sản phẩm. Mục tiêu là xác định một nguyên nhân có thể kiểm chứng trước khi đổi nhiều thông số cùng lúc.
02

Độ đảo dao không phải dung sai độ đảo chi tiết

Độ đảo của cụm dao mô tả biến thiên vị trí bề mặt hoặc lưỡi cắt khi cụm quay quanh trục làm việc. Dung sai độ đảo trên bản vẽ lại là yêu cầu đối với chi tiết và chuẩn được chỉ định. Dao được gá tốt không tự động chứng minh sản phẩm đạt dung sai hình học. Ngược lại, một chi tiết đạt cũng không chứng minh cụm dao tối ưu cho tuổi bền. Cần tách kiểm soát công nghệ khỏi nghiệm thu sản phẩm.

Hướng kính và hướng trục

Biến thiên theo hướng kính ảnh hưởng cách các răng chia tải. Chênh cao theo hướng trục ở dao phay mặt có thể khiến một lưỡi tạo phần lớn vết tinh. Không dùng một kết quả đo để đại diện cả hai hướng.

TIR không luôn bằng độ lệch tâm

TIR là chênh lệch lớn nhất–nhỏ nhất của chỉ thị tại điều kiện đo đã chọn. Chỉ với mô hình tiết diện tròn lý tưởng lệch tâm thuần túy mới có quan hệ TIR bằng hai lần độ lệch tâm; không áp dụng máy móc cho lưỡi xoắn hoặc bề mặt có sai lệch hình dạng.

03

Ghi vị trí đo để kết quả có ý nghĩa

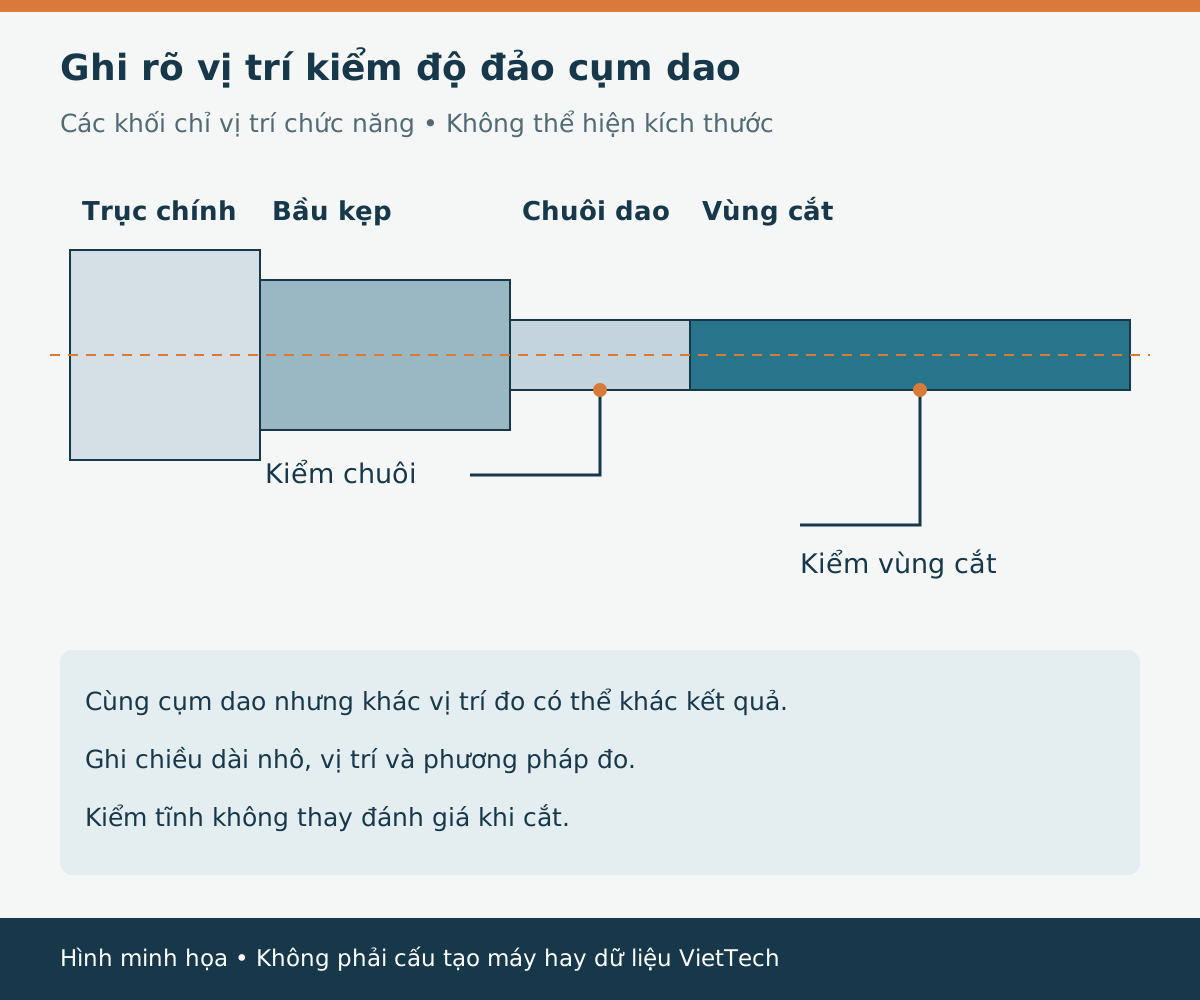
Hai người đo cùng cụm nhưng ở hai khoảng cách khác nhau từ đầu bầu có thể nhận kết quả khác nhau. Hãy ghi vị trí tiếp xúc, chiều dài nhô, dụng cụ đo, cách quay và bề mặt được kiểm tra. Đo gần bầu không thay thế việc đánh giá vùng cắt thực tế. Với dao nhỏ hoặc lưỡi không liên tục, lực đầu đo và hình học tiếp xúc có thể làm sai kết quả; chọn phương pháp phù hợp, cân nhắc đo không tiếp xúc khi cần. Không tuyên bố VietTech có thiết bị chuyên dụng chỉ vì phương pháp đó được đề cập trong hướng dẫn.

Sơ đồ khái niệm trục chính, bầu kẹp, chuôi dao và vùng lưỡi cắt với hai vị trí kiểm tra khác nhau
Hình minh họa. Các khối biểu diễn vị trí kiểm tra, không phải bản vẽ thiết bị hoặc dữ liệu đo của VietTech.
04

Rà từng giao diện, không kết luận chỉ từ bầu mới

Bắt đầu bằng tình trạng sạch và nguyên vẹn của các mặt tiếp xúc. Phoi hoặc vết hằn có thể gây gá lệch dù từng thành phần có thông số tốt. Kiểm tra chuôi dao, collet, đai ốc và bầu theo hướng dẫn nhà sản xuất, gồm đường kính kẹp, chiều dài kẹp và mô-men phù hợp. Với dao gắn mảnh, kiểm tra ổ mảnh, mặt tựa và vít. Không tự mài sửa mặt chuẩn hoặc tăng mô-men để ép hết độ đảo. Nếu nghi ngờ trục chính, chuyển cho người đủ chuyên môn kiểm tra theo quy trình bảo trì.

Vị trí/điều kiệnĐiểm cần xác nhậnKhông nên suy ra
Mặt ghép trục chính–bầuSạch, không hư hỏng, lắp đúngBầu mới bảo đảm cả cụm tốt
Chuôi dao–cơ cấu kẹpĐường kính và chiều dài kẹp phù hợpSiết mạnh hơn luôn tốt hơn
Vùng cắtPhương pháp đo hợp với hình học lưỡiĐo chuôi là đủ cho mọi dao
Dao phay gắn mảnhỔ mảnh, mặt tựa, vít và chênh caoMọi vết bậc đều do chương trình
05

Thử thay từng yếu tố và lưu kết quả

Nếu quy trình cho phép, so sánh một cụm chuẩn đã được xác nhận với cụm đang nghi ngờ, giữ nguyên vị trí đo. Thay một yếu tố mỗi lần giúp tránh nhầm nguyên nhân khi đồng thời đổi dao, bầu và chế độ. Ghi kết quả trước–sau tháo lắp; khả năng lắp lại ổn định cũng quan trọng. Thực hiện khi máy ở trạng thái an toàn theo tài liệu thiết bị. Không chạm đầu đo hoặc chỉnh cụm khi trục chính đang chạy tự động. Kết quả kiểm tĩnh vẫn cần được đối chiếu với hành vi khi cắt.

06

Độ đảo, cân bằng và độ võng là ba vấn đề khác nhau

Độ đảo nhỏ ở tốc độ kiểm tra không tự chứng minh cụm đã cân bằng cho tốc độ làm việc. Cân bằng liên quan phân bố khối lượng; độ võng phụ thuộc lực cắt và độ cứng vững. Một cụm có thể kiểm tĩnh tốt nhưng rung khi cắt vì chiều dài nhô, lực, gá phôi hoặc điều kiện động. Vì vậy, không dùng chỉnh cân bằng để thay kiểm độ đảo và không dùng một giới hạn micromet chung cho mọi dao. Đọc đúng điều kiện thông số của nhà sản xuất, rồi xác lập tiêu chí phù hợp với nguyên công.

07

Xác nhận bằng kết quả gia công và yêu cầu RFQ

Sau khi xử lý nguyên nhân, đánh giá lại kích thước, bề mặt và dạng mòn theo kế hoạch thử có kiểm soát. Không cam kết một tỷ lệ tăng tuổi dao từ bài quảng cáo của nhà cung cấp cho mọi vật liệu. Khi gửi RFQ, khách hàng nên chỉ rõ bề mặt chức năng, dung sai, độ nhám và yêu cầu hồ sơ; thông thường không cần áp đặt một loại bầu kẹp nếu thiết kế không yêu cầu. VietTech xem xét phương án CNC và đo kiểm trong năng lực đã xác nhận. Nhiệt luyện hoặc xử lý bề mặt chuyên biệt, nếu có, được phối hợp với đối tác và xác nhận riêng.

08

Nguồn kỹ thuật và giới hạn áp dụng

Nội dung được đối chiếu ngày 20/10/2026 với hướng dẫn của Harvey Performance, BIG DAISHOWA, Sandvik Coromant và thông tin bầu kẹp HAIMER. Các tài liệu hỗ trợ nguyên tắc kiểm soát cụm dao, không tạo một tiêu chuẩn nghiệm thu chung. Sơ đồ là bản khái niệm nguyên gốc; không mô phỏng máy hoặc quy trình thực tế VietTech. Khi có giới hạn riêng từ nhà sản xuất máy, dao hoặc bầu, áp dụng đúng tổ hợp và điều kiện được quy định.

XEM THÊM

Bù mỏng phoi khi phay CNC: Khi nào cần tăng lượng chạy dao? ↗Phay hốc sâu và thành cao: Cách kiểm soát rung, độ côn và lượng dư góc ↗Độ đảo tròn và độ đảo toàn phần: Khác nhau thế nào trên bản vẽ cơ khí? ↗Hướng dẫn gửi yêu cầu báo giá ↗Harvey Performance — Reducing Tool Runout ↗BIG DAISHOWA — Tool holders and tool life ↗Sandvik Coromant — Milling cutter maintenance ↗HAIMER — Tool-holder specifications ↗

FAQ

Câu hỏi thường gặp

Đo gần đầu bầu đạt thì đầu dao chắc chắn đạt không?

Không. Vị trí đo và hình học cụm ảnh hưởng kết quả. Cần đánh giá vùng cắt bằng phương pháp phù hợp.

Tăng lực siết có giảm độ đảo không?

Không thể kết luận chung. Siết sai mô-men có thể gây hư hỏng hoặc biến dạng; làm theo hướng dẫn của hệ kẹp.

Độ đảo nhỏ có nghĩa cụm đã cân bằng?

Không. Độ đảo và mất cân bằng là hai đặc tính khác nhau, cần kiểm soát theo ứng dụng.

Có một giới hạn TIR dùng cho mọi dao không?

Không. Tiêu chí phụ thuộc dao, bầu, vị trí đo, tốc độ và yêu cầu nguyên công.

CÔNG NGHỆ GIA CÔNG CNC

Gửi yêu cầu gia công CNC cho VietTech

Gửi bản vẽ, vật liệu, số lượng và các bề mặt quan trọng để VietTech đánh giá phương án gia công và kiểm tra phù hợp.GỬI YÊU CẦU BÁO GIÁ ↗