
HƯỚNG DẪN GỬI RFQ

Ren mù trong RFQ CNC: Phân biệt chiều sâu khoan, chiều sâu ren và ren hữu hiệu

Cách ghi ren mù trên bản vẽ và RFQ để tránh nhầm giữa chiều sâu khoan, hành trình tarô và chiều dài ren hữu hiệu dùng khi lắp ghép.

01

Ba chiều sâu khác nhau trong một lỗ ren mù

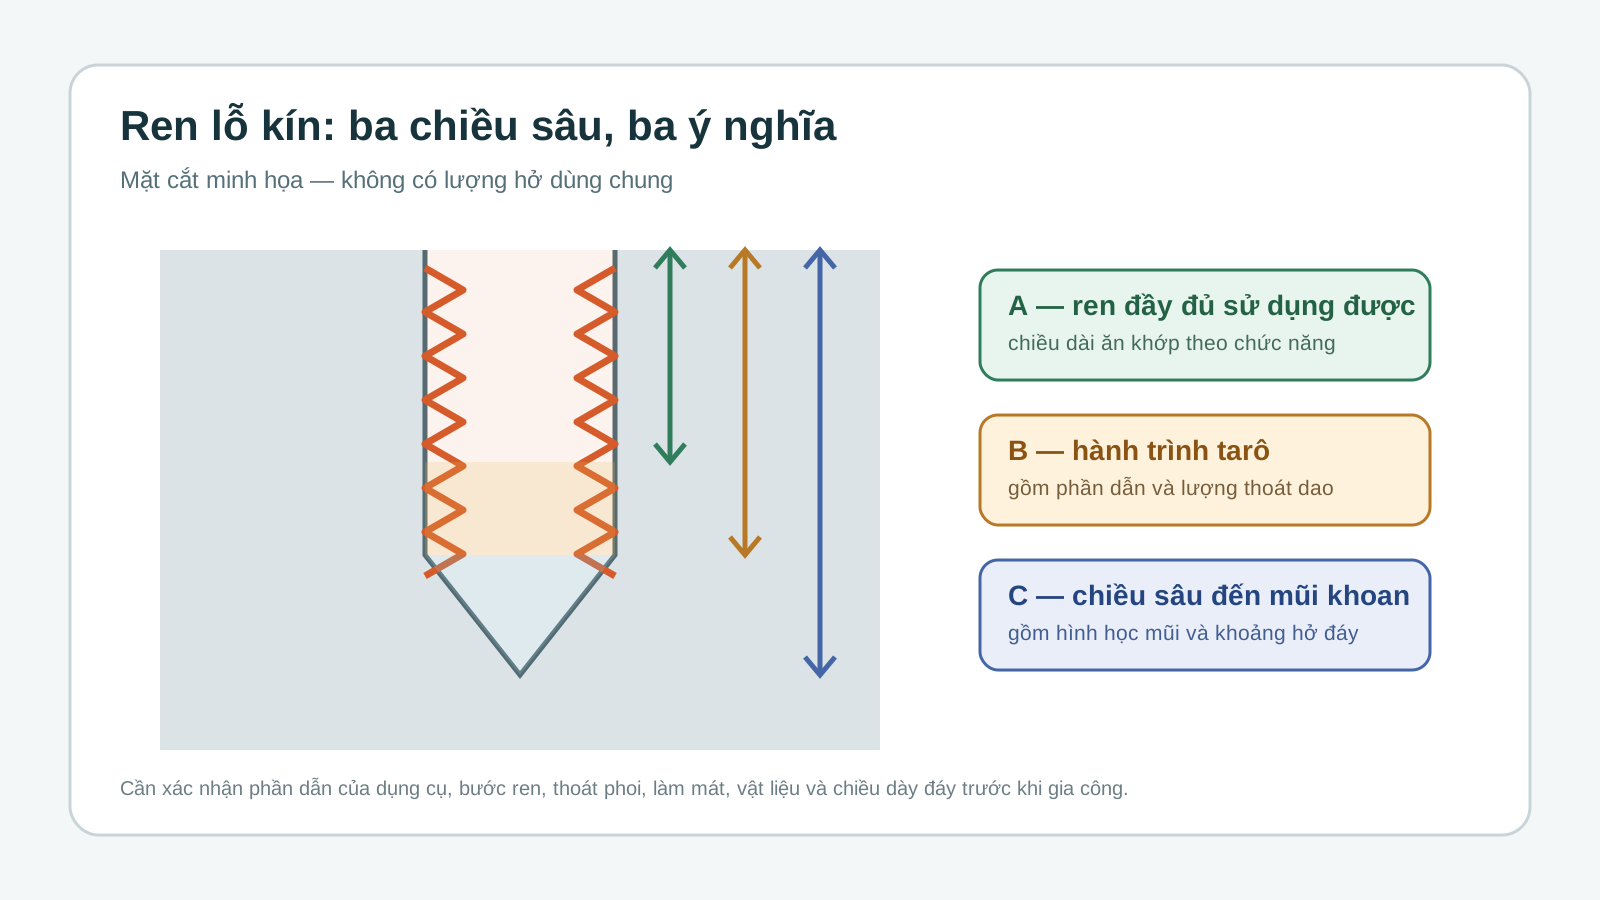
Lỗ ren mù dừng bên trong chi tiết thay vì xuyên qua toàn bộ chiều dày. Trên một lỗ như vậy có ít nhất ba khái niệm dễ bị ghi chung: chiều dài ren hữu hiệu có biên dạng đầy đủ để vít làm việc, chiều sâu dụng cụ tạo ren phải đi để đạt phần ren đó, và chiều sâu mũi khoan gồm cả vùng côn ở đáy. Nếu RFQ chỉ ghi “M6 sâu 12” mà không nói 12 mm là đại lượng nào, bên thiết kế và bên gia công có thể hiểu khác nhau. Hậu quả có thể là vít không vào đủ, đáy lỗ quá gần mặt còn lại, dụng cụ va đáy, phoi bị nén hoặc chi phí tăng vì phải dùng dụng cụ đặc biệt. Cách tốt nhất là xác định yêu cầu chức năng trước, rồi thể hiện riêng từng chiều sâu cần kiểm soát.
02

Ren hữu hiệu là yêu cầu lắp ghép, không phải hành trình của tarô

Ren hữu hiệu là đoạn ren trong có biên dạng đủ để tham gia lắp ghép theo yêu cầu. Tarô cắt không tạo ren đầy đủ ngay từ đầu mũi vì có phần vát dẫn; sau vùng ren đầy đủ còn có vùng ren chưa hoàn chỉnh. Theo hướng dẫn kỹ thuật của OSG, khi tính chiều sâu gia công cần cộng chiều dài ren hữu hiệu, chiều dài phần vát, phần tâm nhô nếu có và lượng dự phòng phù hợp. Vì hình học dụng cụ thay đổi theo loại tarô, kích thước và nhà sản xuất, không nên áp một con số dư cố định cho mọi lỗ. Phay ren cũng cần khoảng vào/ra và không tự động giải quyết đáy lỗ quá nông. Bản vẽ nên nói rõ chiều dài ren hữu hiệu tối thiểu, còn phương pháp và hành trình dụng cụ được xác nhận trong kế hoạch gia công.

Mặt cắt kỹ thuật phân biệt ren hữu hiệu, hành trình tarô và chiều sâu mũi khoan của lỗ ren mù
Hình minh họa kỹ thuật: A là ren hữu hiệu, B là hành trình tạo ren và C là chiều sâu đến mũi khoan. Đây không phải ảnh sản xuất thực tế tại VietTech; lượng dự phòng phải xác nhận theo dụng cụ và vật liệu.
Đại lượngÝ nghĩaAi cần dùngCách ghi nên có
Ren hữu hiệuĐoạn ren đầy đủ phục vụ ăn khớpThiết kế, lắp ráp, kiểm traChiều dài tối thiểu và chuẩn đo từ mặt nào
Chiều sâu tạo renHành trình tarô hoặc dao phay renLập trình và chọn dụng cụThường do nhà gia công xác lập từ ren hữu hiệu
Chiều sâu khoan toàn đường kínhĐoạn lỗ mồi đạt đường kính danh nghĩaKhoan, kiểm tra thành đáyGhi khi có giới hạn chức năng hoặc kiểm soát đáy
Chiều sâu đến mũi khoanTổng chiều sâu có cả phần côn mũiLập trình, kiểm tra chiều dày còn lạiPhải nêu rõ nếu dùng làm kích thước kiểm
03

Đáy khoan côn làm thay đổi cách hiểu chiều sâu

Mũi khoan xoắn thông dụng để lại đáy côn. Chiều sâu đến chóp mũi luôn lớn hơn chiều sâu phần lỗ đủ đường kính. Nếu model 3D thể hiện đáy phẳng nhưng bản vẽ không yêu cầu gia công đáy phẳng, nhà sản xuất không nên tự suy ra rằng phải dùng dao đáy phẳng. Ngược lại, nếu phía dưới là vách mỏng, đường dầu, khoang kín hoặc bề mặt thẩm mỹ, chiều sâu đến chóp mũi có thể là giới hạn an toàn bắt buộc. Khi đó bản vẽ cần quy định chiều dày còn lại tối thiểu hoặc chiều sâu cực đại từ datum rõ ràng. Không dùng ký hiệu “DEPTH” mơ hồ mà không chỉ ra đang đo đến vai trụ, ren đầy đủ hay chóp khoan.

04

Phoi, dung dịch làm mát và loại dụng cụ ảnh hưởng khoảng trống đáy

Tarô rãnh xoắn thường được dùng để đưa phoi ra khỏi lỗ mù, nhưng hiệu quả phụ thuộc vật liệu, hình học tarô, dung dịch làm mát, chế độ cắt và độ sâu. Tarô nén không tạo phoi cắt, song cần đường kính lỗ mồi khác và chỉ phù hợp với vật liệu có khả năng biến dạng thích hợp. Phay ren tạo phoi nhỏ hơn và có thể hiệu chỉnh đường kính, nhưng cần không gian quỹ đạo, chiều dài cắt và khả năng tiếp cận. Vì vậy, khoảng trống đáy không chỉ dành cho phần vát của dụng cụ mà còn để quản lý phoi và tránh nén phoi vào đáy. Bài toán này khác với việc so sánh tổng quát giữa tarô cắt, tarô nén và phay ren: trong RFQ, nhiệm vụ chính là cung cấp hình học đáy và yêu cầu ren hữu hiệu để nhà gia công chọn phương pháp khả thi.

05

Cách ghi bản vẽ giúp báo giá chính xác hơn

Một callout tốt nên có cỡ ren, bước ren, hệ tiêu chuẩn và cấp dung sai; chiều dài ren hữu hiệu tối thiểu; mặt chuẩn bắt đầu đo; giới hạn chiều sâu tổng nếu có; yêu cầu vát miệng; trạng thái trước hay sau mạ; và phương pháp kiểm đặc biệt nếu cần. Nếu vít tiêu chuẩn sẽ lắp đến một vai hoặc cần lực siết cụ thể, hãy cung cấp chiều dài ăn khớp chức năng thay vì yêu cầu “ren đến sát đáy”. Yêu cầu ren đầy đủ quá gần đáy có thể buộc dùng tarô đáy, phay ren, khoan đáy đặc biệt hoặc nguyên công bổ sung. Điều đó có thể khả thi nhưng cần được đánh giá về rủi ro gãy dụng cụ, thời gian chu kỳ và độ dày thành đáy.

  • Cỡ ren, bước ren, chiều ren và cấp dung sai
  • Ren hữu hiệu tối thiểu tính từ mặt chuẩn
  • Chiều sâu lỗ mồi hoặc độ dày đáy tối thiểu khi có giới hạn
  • Vát miệng, spotface/counterbore và quan hệ với mặt lắp
  • Mạ hoặc xử lý bề mặt và trạng thái kiểm ren
  • Dưỡng GO/NO-GO, vít chức năng hoặc yêu cầu báo cáo kiểm
06

Kiểm tra ren không chỉ là đo chiều sâu bằng thước

Dưỡng ren GO/NO-GO kiểm tra giới hạn chức năng của ren theo tiêu chuẩn áp dụng, nhưng không tự động xác nhận chiều dài ăn khớp hữu hiệu nếu không kiểm soát độ sâu đưa dưỡng. Có thể dùng dưỡng có vạch, vít chuẩn, chốt sâu, máy đo quang hoặc phương pháp khác tùy kích thước và yêu cầu. Cần phân biệt việc mặt GO vào đủ chiều dài quy định với việc dụng cụ đã chạy đến một tọa độ lập trình. Với lỗ nhỏ hoặc sâu, nên thống nhất phương pháp trước khi sản xuất vì đầu đo CMM không phải lúc nào cũng tiếp cận được biên dạng ren. VietTech lựa chọn phương pháp kiểm theo bản vẽ và thiết bị phù hợp, không mặc định CMM là phương án tốt nhất cho mọi lỗ ren.

07

Checklist RFQ và giới hạn áp dụng

Hãy gửi bản vẽ 2D và model 3D cùng revision, đánh dấu lỗ ren mù quan trọng, chiều dày thành đáy, vật liệu, số lượng và yêu cầu xử lý bề mặt. Nếu 2D và 3D khác nhau, cần trả lời RFI trước khi lập trình. Hướng dẫn OSG về phần vát của tarô cho thấy phần này phải được cộng khi bảo đảm ren hữu hiệu; tài liệu chọn dụng cụ của nhà sản xuất cũng yêu cầu kiểm tra chiều dài rãnh, chiều sâu gia công và loại lỗ. ISO 6410 và ASME Y14.6 là các tham chiếu thường gặp cho biểu diễn ren trên bản vẽ, nhưng tiêu chuẩn và phiên bản được ghi trong hợp đồng mới là căn cứ. Không có một lượng dư chiều sâu phổ quát: đường kính, bước, dụng cụ, vật liệu, phoi và giới hạn đáy phải được xác nhận theo từng chi tiết.

XEM THÊM

Khoan, khoét và doa: Chọn phương pháp nào để gia công lỗ chính xác? ↗Bản vẽ 2D và model 3D trong RFQ CNC: File nào là căn cứ khi có khác biệt? ↗Hướng dẫn gửi yêu cầu báo giá ↗

FAQ

Câu hỏi thường gặp

Chiều sâu khoan có bằng chiều sâu ren hữu hiệu không?

Không. Lỗ khoan phải chứa phần ren hữu hiệu, phần dẫn của dụng cụ, vùng ren chưa hoàn chỉnh, hình học mũi khoan và khoảng trống cần thiết.

Có thể ghi M6×1 sâu 12 mm trên bản vẽ không?

Có thể gây mơ hồ. Nên nói rõ 12 mm là ren hữu hiệu, chiều sâu lỗ đủ đường kính hay chiều sâu đến chóp mũi khoan.

Ren mù nên dùng tarô rãnh xoắn hay phay ren?

Tùy vật liệu, kích thước, độ sâu, sản lượng, khả năng máy và rủi ro. RFQ nên mô tả yêu cầu chức năng; nhà gia công đề xuất phương pháp phù hợp.

Dưỡng GO vào đủ có chứng minh đúng chiều sâu ren không?

Chỉ khi quy trình kiểm quy định rõ độ sâu đưa dưỡng và tiêu chí. GO/NO-GO chủ yếu kiểm giới hạn chức năng của biên dạng ren.

Vì sao ren đầy đủ sát đáy làm tăng chi phí?

Khoảng chạy dụng cụ và thoát phoi bị hạn chế, có thể cần dụng cụ hoặc nguyên công đặc biệt, tốc độ thấp hơn và kiểm soát rủi ro gãy dao chặt hơn.

HƯỚNG DẪN GỬI RFQ

Có lỗ ren mù cần VietTech rà soát trước báo giá?

Gửi bản vẽ 2D/3D, revision, vật liệu, cỡ ren, ren hữu hiệu, giới hạn đáy, số lượng và yêu cầu kiểm. VietTech sẽ xác nhận điểm chưa rõ bằng RFI và đề xuất trình tự gia công phù hợp.GỬI YÊU CẦU BÁO GIÁ ↗