
VẬT LIỆU CƠ KHÍ

SUS630 (17-4PH): Chọn H900, H1025 hay H1150 cho chi tiết CNC?

So sánh H900, H1025 và H1150 của thép không gỉ hóa bền kết tủa SUS630, từ yêu cầu cơ tính đến trình tự gia công, nhiệt luyện và đo kiểm.

01

SUS630 không phải chỉ có một trạng thái vật liệu

SUS630, thường được gọi là 17-4PH hoặc Type 630, là thép không gỉ mactenxit hóa bền kết tủa. Khả năng chịu tải của chi tiết không được quyết định chỉ bởi tên mác thép mà còn bởi trạng thái nhiệt luyện cuối cùng. Vật liệu thường được cung cấp ở trạng thái hòa tan, thường ký hiệu Condition A, rồi được hóa già để đạt một trạng thái H cụ thể. Chữ H đi cùng nhiệt độ hóa già danh nghĩa theo độ Fahrenheit, vì vậy H900, H1025 và H1150 tạo ra các tổ hợp độ bền, độ cứng, độ dẻo và độ dai khác nhau. Trên bản vẽ hoặc RFQ, chỉ ghi “SUS630” là chưa đủ nếu chức năng phụ thuộc cơ tính. Cần ghi tiêu chuẩn vật liệu, dạng sản phẩm, trạng thái giao hàng và trạng thái nghiệm thu cuối cùng.
02

Khác biệt chính giữa H900, H1025 và H1150

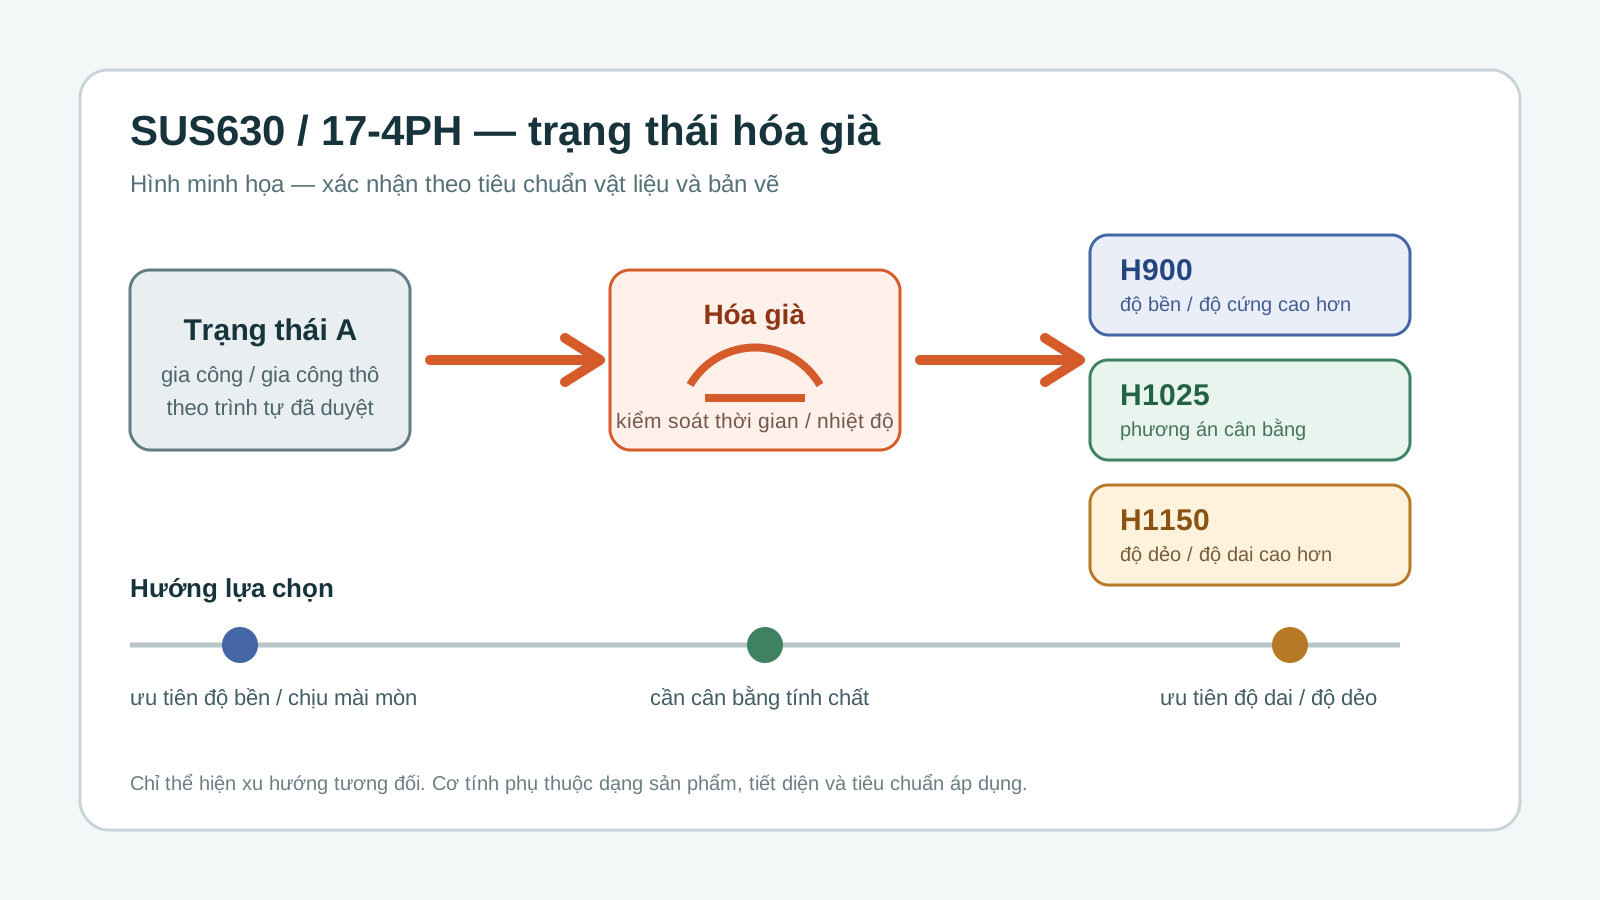
Theo dữ liệu của Carpenter Technology cho Custom 630, hóa già ở nhiệt độ thấp hơn như H900 thường tạo độ bền và độ cứng cao hơn; khi tăng nhiệt độ hóa già về H1025 hoặc H1150, độ bền giảm dần trong khi độ dẻo và độ dai thường tăng. Đây là xu hướng lựa chọn, không phải lời khẳng định rằng một trạng thái luôn tốt nhất. H900 có thể phù hợp khi ưu tiên độ bền hoặc chống biến dạng bề mặt, nhưng mức độ dai và ứng xử trong môi trường cụ thể phải được kỹ sư thiết kế xác nhận. H1025 thường được cân nhắc khi cần cân bằng giữa độ bền và độ dai. H1150 có thể phù hợp khi độ dẻo, độ dai hoặc khả năng chống nứt do ứng suất được ưu tiên hơn mức bền tối đa. Các giá trị nghiệm thu phải lấy từ đúng tiêu chuẩn, kích thước và dạng sản phẩm; không dùng bảng giá trị điển hình trên Internet thay cho yêu cầu hợp đồng.

Sơ đồ kỹ thuật so sánh xu hướng lựa chọn SUS630 H900, H1025 và H1150
Hình minh họa kỹ thuật: xu hướng lựa chọn tương đối giữa H900, H1025 và H1150. Đây không phải ảnh sản xuất thực tế tại VietTech và không thay thế bảng cơ tính của tiêu chuẩn áp dụng.
Trạng tháiXu hướng cơ tínhKhi thường được cân nhắcĐiểm cần xác nhận
H900Độ bền và độ cứng cao hơn trong nhóm so sánhChi tiết ưu tiên khả năng chịu tải hoặc chống biến dạngĐộ dai, tiết diện, môi trường và giới hạn gia công tinh
H1025Cân bằng hơn giữa độ bền, độ dẻo và độ daiTrục, chốt, thân van hoặc chi tiết chịu tải cần biên an toàn về độ daiCơ tính tối thiểu theo đúng tiêu chuẩn và dạng sản phẩm
H1150Độ bền thấp hơn, độ dẻo và độ dai thường cao hơnChi tiết ưu tiên độ dai, ổn định hoặc khả năng chống nứtYêu cầu thiết kế, môi trường và việc có cần H1150M/H1150D hay không
03

Chọn theo tải và môi trường, không chọn theo con số độ cứng đơn lẻ

Điểm xuất phát phải là tải kéo, uốn, xoắn, va đập, tải lặp và nhiệt độ làm việc. Một trục chịu mô-men ổn định có câu hỏi thiết kế khác với chốt chịu va đập hoặc thân van làm việc trong môi trường ăn mòn. Khả năng chống ăn mòn của 17-4PH cũng phụ thuộc trạng thái bề mặt, môi trường, ứng suất và nhiệt luyện; không nên suy ra rằng cứ là thép không gỉ thì miễn nhiễm với rỗ, kẽ hở hoặc nứt do ứng suất. Nếu có yêu cầu NACE, hàng không, y tế hoặc tiêu chuẩn ngành, trạng thái vật liệu và chu trình phải được thiết kế phê duyệt. VietTech không tự thay đổi từ H900 sang H1025 hoặc H1150 để dễ gia công hay giảm chi phí khi chưa có chấp thuận bằng văn bản.

04

Trình tự gia công và hóa già phải được lập từ đầu

Một phương án thường gặp là gia công thô ở Condition A, để lượng dư có kiểm soát, phối hợp hóa già với đối tác chuyên môn, rồi gia công tinh hoặc mài các bề mặt chức năng. Tuy nhiên, không phải chi tiết nào cũng theo đúng trình tự này. Gia công hoàn thiện trước hóa già có thể giảm công đoạn sau xử lý, nhưng phải đánh giá thay đổi kích thước, ứng suất dư và khả năng đạt dung sai cuối. Gia công sau hóa già giúp hiệu chỉnh kích thước nhưng dao cụ, chế độ cắt, tuổi bền dao và nguy cơ ba via sẽ khác. Với ren, lỗ chính xác, mặt làm kín hoặc chuỗi chuẩn dài, cần quyết định rõ kích thước nào nghiệm thu trước và sau nhiệt luyện. Nhiệt luyện chuyên biệt được VietTech phối hợp với đối tác phù hợp; phạm vi, chứng từ và phương pháp kiểm được xác nhận theo từng RFQ.

Gia công trước hóa già

Phù hợp khi muốn tận dụng khả năng cắt gọt của trạng thái đầu vào, nhưng phải chừa lượng dư hoặc giới hạn biến đổi kích thước theo dữ liệu vật liệu và thử nghiệm.

Gia công tinh sau hóa già

Hữu ích cho bề mặt yêu cầu chặt, song cần đánh giá độ cứng cuối, phương pháp cắt hoặc mài và trạng thái lớp bề mặt.

05

Dung sai và đo kiểm sau nhiệt luyện

Hóa già SUS630 thường có mức biến đổi kích thước thấp hơn nhiều quy trình tôi thép carbon hoặc thép dụng cụ, nhưng “thấp” không có nghĩa là bằng không. Hình học mảnh, tiết diện không đều, hốc sâu, ứng suất do gia công và cách xếp tải đều có thể làm chi tiết thay đổi. Vì vậy cần xác định datum, kích thước quan trọng, trạng thái đo, nhiệt độ đo và thời điểm kiểm. Với trục hoặc lỗ lắp ghép, nên kiểm đường kính, độ tròn, độ trụ hoặc độ đảo theo đúng khung dung sai của bản vẽ. Với chi tiết phẳng, không dùng độ phẳng thay cho độ song song nếu chức năng cần quan hệ với datum. Phiếu nhiệt luyện hoặc kết quả độ cứng không thay thế báo cáo kích thước; ngược lại, báo cáo CMM cũng không chứng minh trạng thái H nếu thiếu hồ sơ vật liệu và nhiệt luyện.

06

Những lỗi thường gặp khi gửi RFQ SUS630

Lỗi phổ biến nhất là chỉ ghi 17-4PH mà không ghi Condition A, H900, H1025 hay H1150. Lỗi thứ hai là dùng một giá trị độ cứng tham khảo làm yêu cầu duy nhất nhưng không chỉ rõ thang đo, vùng đo hoặc tiêu chuẩn. Lỗi thứ ba là yêu cầu H900 sau khi đã chốt dung sai rất chặt mà không cho phép gia công tinh sau hóa già. Ngoài ra, tên gọi SUS630, 17-4PH, UNS S17400 và 1.4542 thường được dùng trong chuỗi cung ứng khác nhau nhưng không nên mặc định mọi tiêu chuẩn và dạng sản phẩm hoàn toàn tương đương. Khi thay tiêu chuẩn vật liệu, cần xem lại thành phần, cơ tính, thử nghiệm, chứng từ và kích thước áp dụng.

  • Tiêu chuẩn vật liệu, mác và dạng sản phẩm
  • Trạng thái đầu vào và trạng thái H cuối cùng
  • Cơ tính hoặc độ cứng cần nghiệm thu
  • Bề mặt gia công trước/sau hóa già
  • Dung sai hình học, datum và trạng thái đo
  • Chứng chỉ vật liệu, hồ sơ nhiệt luyện và báo cáo kiểm yêu cầu
07

Nguồn kỹ thuật và giới hạn áp dụng

Bài viết đối chiếu datasheet Custom 630 của Carpenter Technology và thông tin kỹ thuật NAS630 của Nippon Yakin Kogyo. Carpenter mô tả Custom 630 là thép không gỉ mactenxit hóa bền kết tủa và công bố các chu trình H900 đến H1150; Nippon Yakin cũng công bố điều kiện xử lý H900 và H1150 cho NAS630. ASTM A564/A564M là một trong các tiêu chuẩn thường gặp cho thanh và hình thép không gỉ hóa bền bằng nhiệt luyện, nhưng phiên bản, dạng sản phẩm và yêu cầu trên bản vẽ mới là căn cứ hợp đồng. Các bảng trong bài chỉ hỗ trợ chọn hướng; kỹ sư thiết kế phải phê duyệt trạng thái cuối theo tải, môi trường và tiêu chuẩn của sản phẩm.

XEM THÊM

SUS304 và SUS316: Chọn inox nào cho chi tiết gia công CNC? ↗Khi nào cần mài chính xác sau nhiệt luyện? ↗Chứng chỉ vật liệu trong RFQ CNC: MTC, CoC và cách duy trì truy xuất lô ↗Hướng dẫn gửi yêu cầu báo giá ↗

FAQ

Câu hỏi thường gặp

H900 có luôn tốt hơn H1025 và H1150 không?

Không. H900 thường ưu tiên độ bền và độ cứng, còn H1025 hoặc H1150 có thể phù hợp hơn khi cần độ dai, độ dẻo hoặc biên an toàn chống nứt.

Có thể gia công SUS630 ở Condition A rồi hóa già không?

Có thể trong nhiều trường hợp, nhưng phải lập trình tự từ đầu, đánh giá biến đổi kích thước và xác định bề mặt nào cần gia công tinh sau hóa già.

Chỉ ghi SUS630 trên bản vẽ đã đủ chưa?

Thường là chưa đủ cho chi tiết chịu tải. Nên ghi tiêu chuẩn, dạng sản phẩm, trạng thái đầu vào, trạng thái H cuối và yêu cầu cơ tính hoặc độ cứng.

VietTech có tự thực hiện nhiệt luyện SUS630 không?

VietTech thực hiện gia công CNC và đo kiểm trong phạm vi đã xác nhận; nhiệt luyện chuyên biệt được phối hợp với đối tác theo yêu cầu RFQ.

Hồ sơ nào nên yêu cầu khi nghiệm thu?

Tùy hợp đồng, có thể gồm chứng chỉ vật liệu, chứng nhận hoặc biểu đồ nhiệt luyện, kết quả độ cứng/cơ tính và báo cáo kích thước cuối.

VẬT LIỆU CƠ KHÍ

Cần gia công chi tiết SUS630 theo trạng thái H cụ thể?

Gửi bản vẽ 2D/3D, tiêu chuẩn vật liệu, trạng thái H, số lượng, dung sai và yêu cầu hồ sơ. VietTech sẽ rà trình tự gia công, phần nhiệt luyện phối hợp đối tác và kế hoạch đo kiểm trước khi báo giá.GỬI YÊU CẦU BÁO GIÁ ↗