
NHIỆT LUYỆN

Thoát cacbon bề mặt thép: Vì sao độ cứng lõi đạt mà bề mặt vẫn mềm?

Hiểu thoát cacbon bề mặt thép, phân biệt với lớp oxit, chọn cách kiểm tra và xác định lượng dư cùng yêu cầu RFQ sau nhiệt luyện.

01

Thoát cacbon là gì và ảnh hưởng ở đâu?

Thoát cacbon là hiện tượng hàm lượng carbon tại vùng bề mặt thép giảm so với phần bên trong. Khi nung trong môi trường không phù hợp, carbon khuếch tán ra bề mặt và phản ứng với môi trường xung quanh. Lớp này có thể hình thành ở công đoạn cán, rèn, ủ hoặc nhiệt luyện tiếp theo, vì vậy không nên quy ngay nguyên nhân cho công đoạn cuối. Với chi tiết cần chống mài mòn hoặc chịu tiếp xúc lặp lại, vùng nghèo carbon có thể làm giảm độ cứng sau tôi và ảnh hưởng tuổi thọ. Một kết quả độ cứng đạt ở mặt cắt bên trong không đủ chứng minh bề mặt làm việc cũng đạt. Bài này tập trung vào nhận diện, kế hoạch kiểm và yêu cầu đặt hàng; không đưa ra một chiều sâu cho phép chung cho mọi loại thép.
02

Bề mặt sạch không có nghĩa đã hết thoát cacbon

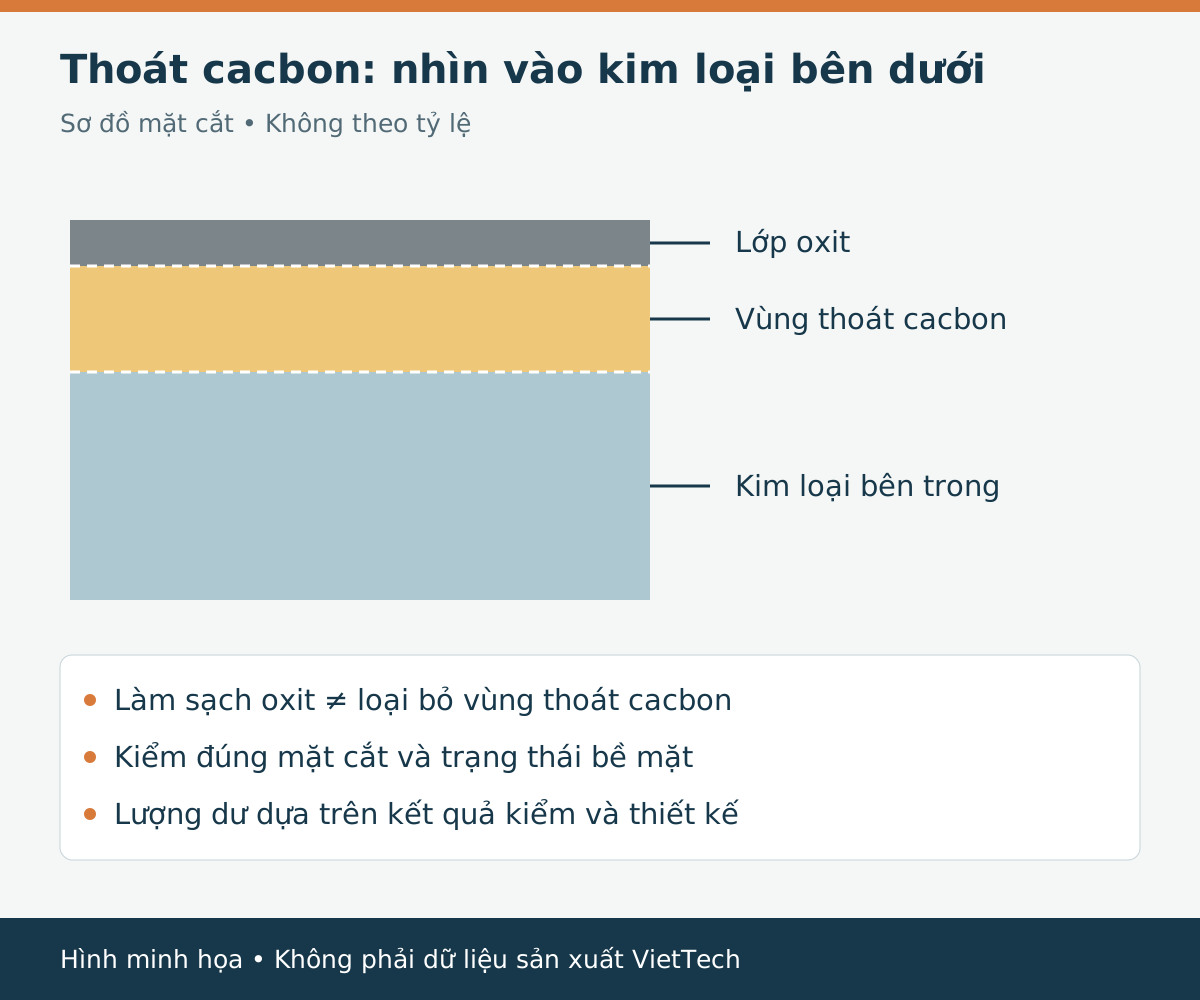
Lớp oxit nằm trên bề mặt còn thoát cacbon là sự thay đổi thành phần của vùng kim loại phía dưới. Hai hiện tượng có thể xuất hiện đồng thời nhưng không đồng nhất. Làm sạch hoặc phun hạt có thể loại bỏ vảy oxit mà vẫn để lại vùng nghèo carbon. Ngược lại, màu bề mặt không đủ để kết luận chiều sâu thoát cacbon. Thoát cacbon hoàn toàn và một phần cũng cần được phân biệt theo tiêu chuẩn đánh giá: tổ chức và mức suy giảm carbon không giống nhau. Hình dưới chỉ mô tả nguyên lý, không phải ảnh tổ chức tế vi hoặc kết quả của một lô hàng. Không dùng bề dày các vùng trên hình để suy ra lượng dư mài.

Sơ đồ mặt cắt thép bằng tiếng Việt phân biệt oxit, vùng thoát cacbon và kim loại bên trong
Hình minh họa, không theo tỷ lệ: làm sạch lớp oxit chưa chứng minh vùng kim loại thoát cacbon đã được loại bỏ. Không phải dữ liệu sản xuất VietTech.
Hiện tượngVị trí hoặc bản chấtĐiều không thể kết luận bằng mắt
Vảy oxitSản phẩm oxy hóa ở bề mặtChiều sâu vùng nghèo carbon bên dưới
Thoát cacbonCarbon giảm trong kim loại gần bề mặtGiới hạn đạt/không đạt nếu chưa thử đúng phương pháp
Độ cứng thấpMột kết quả đo tại vị trí xác địnhNguyên nhân duy nhất là thoát cacbon
Bề mặt đã màiĐã bóc đi một phần kim loạiĐã hết lớp ảnh hưởng nếu chưa xác minh
03

Vì sao một phép đo độ cứng có thể bỏ sót vấn đề?

Độ cứng phản ánh vùng vật liệu chịu tác động của phép thử, không đại diện tự động cho toàn bộ mặt ngoài. Vết ấn lớn, lớp ảnh hưởng mỏng, bề mặt cong, nhám hoặc vị trí đã mài trước khi đo đều có thể làm cách diễn giải thay đổi. Kết quả thấp còn có thể liên quan tới chu trình tôi ram, tổ chức, chuẩn bị mẫu hoặc phương pháp đo; cần tránh kết luận chỉ từ một điểm. Khi nghi ngờ thoát cacbon, phòng thử nghiệm có thể xem xét mặt cắt tổ chức và phân bố độ cứng tế vi từ mép vào trong theo phương pháp phù hợp. Phải ghi rõ trạng thái mẫu: nguyên bề mặt sau nhiệt hay đã bóc vật liệu, nếu không kết quả khó đối chiếu với yêu cầu nghiệm thu.

04

Lập kế hoạch kiểm trước khi đưa vào lò

ISO 3887:2023 quy định việc xác định chiều sâu thoát cacbon của sản phẩm thép. Khi đặt thử, cần chỉ rõ tiêu chuẩn và phiên bản, loại chiều sâu cần báo cáo, bề mặt áp dụng, vị trí lấy mẫu và giới hạn chấp nhận trong tài liệu thiết kế. Phương pháp thử không tự tạo ra giới hạn đạt cho chi tiết. Mẫu cắt cần giữ mép đủ tốt để tránh làm tròn hoặc mất vùng sát bề mặt trong quá trình chuẩn bị. Với chi tiết có rãnh, lỗ hoặc tiết diện thay đổi, một mặt cắt thuận tiện chưa chắc đại diện vùng quan trọng. Nếu dùng mẫu đi kèm lò, phải thống nhất vì sao mẫu đó đại diện được vật liệu, lịch sử nhiệt và bề mặt cần kiểm của sản phẩm.

Kiểm tra phá hủy

Thống nhất trước số lượng mẫu hy sinh, vị trí cắt, đơn vị thử và thời gian trả kết quả; không lấy chi tiết giao hàng để cắt khi chưa được chấp thuận.

Truy xuất kết quả

Liên kết ảnh mặt cắt, đường đo độ cứng, trạng thái bề mặt và mã lô nội bộ với đúng hồ sơ nhiệt luyện.

05

Chừa lượng dư có giải quyết được không?

Mài hoặc gia công lại có thể loại bỏ vùng bị ảnh hưởng nếu thiết kế cho phép và lượng bóc được xác định trên cơ sở kiểm tra. Tuy nhiên, không có một lượng dư cố định áp dụng cho mọi thép, hình học và chu trình nhiệt. Cần tính đồng thời sai lệch kích thước, biến dạng, lớp ảnh hưởng và giới hạn bề mặt chức năng sau hoàn thiện. Với chi tiết thấm cacbon hoặc tôi bề mặt, bóc quá nhiều còn có thể làm mất lớp cứng hữu ích. Ren, góc rãnh và lỗ nhỏ thường không thể sửa giống một mặt phẳng dễ tiếp cận. Trước khi quyết định sửa, cần xác định trạng thái nghiệm thu cuối và xin chấp thuận khi thay đổi quy trình hoặc ảnh hưởng yêu cầu bản vẽ.

06

Kiểm soát từ phôi đến nhiệt luyện và hoàn thiện

Đầu vào nên được xác định bằng mác thép, dạng phôi, trạng thái cung cấp và yêu cầu chất lượng bề mặt. Phôi đã có lớp thoát cacbon cần được nhận diện trước khi phân bổ lượng dư, tránh chỉ kiểm soát bước nhiệt luyện cuối. Đối tác nhiệt luyện lựa chọn môi trường bảo vệ, thời gian, nhiệt độ và cách vận hành phù hợp với vật liệu và mục tiêu xử lý. Không nên coi tên gọi tôi chân không là cam kết tuyệt đối không thoát cacbon; kết quả vẫn cần quy trình và bằng chứng nghiệm thu phù hợp. Sau xử lý, bảo quản hồ sơ, kiểm tra đặc tính đã thỏa thuận và giữ riêng hàng nghi ngờ trước khi chuyển sang công đoạn không thể đảo ngược hoặc đóng gói giao hàng.

07

Ghi gì trong RFQ để tránh tranh luận sau gia công?

RFQ nên nêu bề mặt nào có giới hạn thoát cacbon và giới hạn được áp dụng trước hay sau mài hoàn thiện. Kèm theo tiêu chuẩn thử, yêu cầu báo cáo, vị trí kiểm, chính sách mẫu phá hủy và số lượng sản phẩm cần giao đủ. Nếu bản vẽ chỉ ghi không thoát cacbon, cần làm rõ cách chứng minh và tiêu chí phát hiện trước khi chốt giá. Báo giá cũng cần tách thời gian gia công, xử lý phối hợp và thử nghiệm chuyên biệt khi có. VietTech thực hiện gia công CNC, mài và đo kiểm theo phạm vi đã xác nhận; nhiệt luyện chuyên biệt phối hợp đối tác. Phạm vi kiểm tổ chức hoặc độ cứng tế vi phải được xác nhận riêng, không mặc định có sẵn tại xưởng.

08

Nguồn tham khảo và giới hạn sử dụng

Đối chiếu ngày 17/10/2026: ISO công bố ISO 3887:2023, phiên bản thứ tư, cho xác định chiều sâu thoát cacbon. Tài liệu kỹ thuật của Buehler về chuẩn bị mẫu kim tương chi tiết ren giải thích tầm quan trọng của việc giữ mép và đánh giá vùng bề mặt. Bài viết là hướng dẫn chuẩn bị yêu cầu và trao đổi kỹ thuật, không thay thế bản tiêu chuẩn có kiểm soát hoặc hướng dẫn thử của phòng thí nghiệm. Ngưỡng độ cứng, chiều sâu, số mẫu và cách quyết định chấp nhận phải lấy từ hồ sơ hợp đồng phù hợp với chi tiết thực tế.

XEM THÊM

Tôi và ram thép: Vì sao độ cứng không phải tiêu chí duy nhất? ↗Khi nào cần mài chính xác sau nhiệt luyện? ↗Tôi chân không và tôi cao tần: Chọn phương pháp nào cho chi tiết cơ khí? ↗Hướng dẫn gửi yêu cầu báo giá ↗ISO 3887:2023 — phạm vi phương pháp thử ↗Buehler — chuẩn bị mẫu và đánh giá vùng bề mặt ↗

FAQ

Câu hỏi thường gặp

Phun hạt sạch bề mặt có loại bỏ hết thoát cacbon không?

Không thể kết luận như vậy. Phun hạt có thể làm sạch oxit nhưng vùng nghèo carbon trong kim loại cần được đánh giá riêng.

Độ cứng lõi đạt thì chi tiết đã đạt chưa?

Chưa đủ nếu bản vẽ còn yêu cầu độ cứng bề mặt hoặc giới hạn thoát cacbon. Cần kiểm đúng vị trí và trạng thái sản phẩm.

ISO 3887 có cho một chiều sâu chấp nhận chung không?

Đây là tiêu chuẩn xác định chiều sâu; giới hạn chấp nhận phải được quy định trong yêu cầu sản phẩm hoặc hợp đồng áp dụng.

Có thể mài bỏ lớp thoát cacbon không?

Có thể khi thiết kế, lượng dư và kết quả kiểm cho phép. Phải kiểm lại kích thước và các yêu cầu lớp cứng sau hoàn thiện.

VietTech có tự kiểm tổ chức kim loại không?

Phép thử chuyên biệt và đơn vị thực hiện được xác nhận khi đánh giá RFQ; bài viết không tuyên bố năng lực phòng kim tương tại VietTech.

NHIỆT LUYỆN

Cần gia công thép có yêu cầu kiểm soát thoát cacbon?

Gửi bản vẽ, mác thép, trạng thái phôi, yêu cầu nhiệt luyện, bề mặt cần kiểm, giới hạn chấp nhận và số lượng để VietTech đánh giá gia công, lượng dư và phạm vi phối hợp thử nghiệm.GỬI YÊU CẦU BÁO GIÁ ↗