生爪は単に軟らかい爪という意味ではありません
生爪は、ワークと接触する部分を対象部品の形状・把握径に合わせて加工できるチャック爪です。標準の硬爪と比べて接触面積を大きくし、着座を安定させ、仕上げ面の傷や変形を抑えやすくなります。ただし、生爪を使用するだけで同心度が保証されるわけではありません。チャック本体、マスタージョー、セレーション、取付け、爪成形方法、把握力、ワーク基準を含む一つのシステムとして管理します。

生爪は、ワークと接触する部分を対象部品の形状・把握径に合わせて加工できるチャック爪です。標準の硬爪と比べて接触面積を大きくし、着座を安定させ、仕上げ面の傷や変形を抑えやすくなります。ただし、生爪を使用するだけで同心度が保証されるわけではありません。チャック本体、マスタージョー、セレーション、取付け、爪成形方法、把握力、ワーク基準を含む一つのシステムとして管理します。
基準端面や基準径を加工した後の第2工程で多く使用されます。ブッシュ、リング、プーリ、カバー、段付き軸、把握痕を避けたい仕上げ面などが代表例です。繰返し品では爪番号と用途を記録して保管できますが、再取付け後の振れ確認は必要です。内径把握により外径機能面を保護できる場合もあります。一方、鋳物・鍛造材のばらつきが大きい場合や大きな切削トルクが必要な場合は、硬爪、インサート爪、専用治具の方が適することがあります。
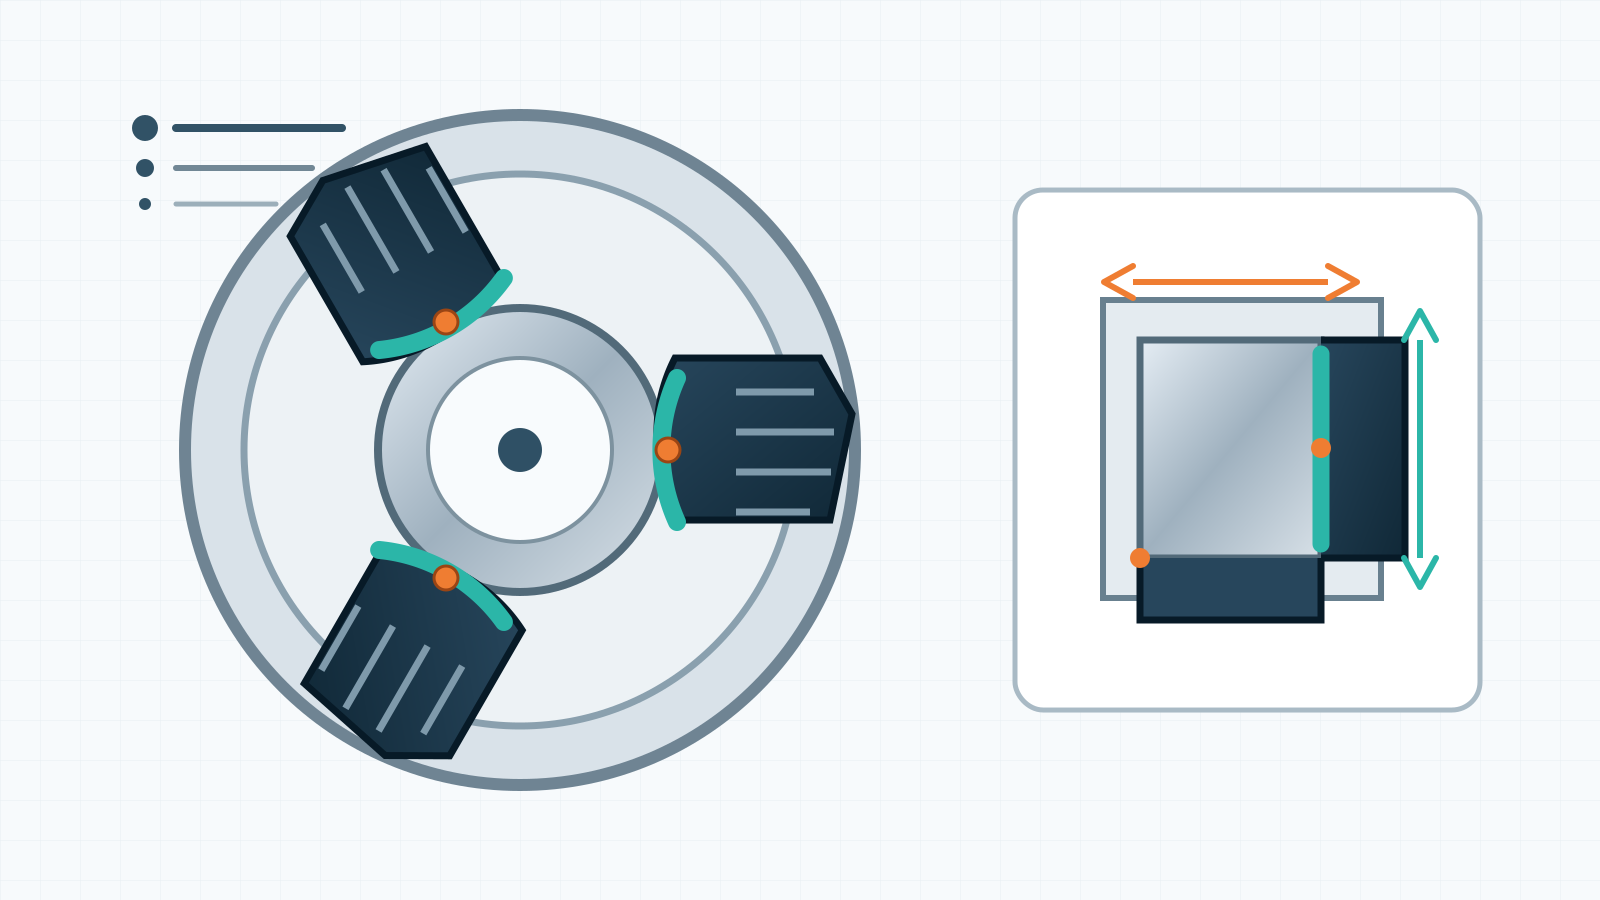
爪成形時には、外径把握または内径把握に対応した方向へチャック機構を負荷します。爪成形リングなどを使うことで、本加工時に近い機構状態を作ります。無負荷で爪を成形し、その後に大きな把握力をかけると、弾性変形や機構の隙間により接触径が変化する場合があります。成形径は実際の把握径と投入性を考慮して決めます。補正量をすべてのチャックへ共通適用せず、実機、爪材、把握力、試作品で確認します。
爪が外径へ向かって閉じるため、その方向に対応した負荷状態で成形します。
爪が内径側から広がるため、外径把握と同じ負荷方法をそのまま使用しません。
接触が均一でないと、エッジ荷重、把握痕、滑り、再把握時のずれが発生します。把握長さが短すぎると切削トルクへの抵抗が低下し、長すぎると加工面や切りくず排出を妨げます。軸方向ストッパーは長さ基準に有効ですが、R、面取り、加工代との干渉を避け、切りくずを除去します。薄肉品では圧力を上げるより接触面積を増やす方が有効な場合があります。必要に応じて包み爪、多点支持、専用治具を検討します。
切削力と回転慣性に耐えながら、ワークを変形させず、表面を傷つけず、爪を過負荷にしない把握力が必要です。油圧計の圧力はワークに作用する力そのものではなく、シリンダ、チャック機構、爪位置、潤滑、回転速度、摩耗によって関係が変わります。薄肉リングでは管理された試加工を行い、把握中と解放後を測定し、着脱繰返し性を確認します。
| 現象 | 考えられる原因 | 確認 | 対策 |
|---|---|---|---|
| 再把握ごとに振れが変わる | 着座不良、切りくず、接触径不適合 | ダイヤルゲージと着脱試験 | 清掃、ストッパー確認、必要時再成形 |
| 把握中は真円、解放後に変形 | 過大把握力または狭い接触 | 把握中・自由状態を比較 | 許容範囲で力を下げ支持面を増やす |
| 把握痕が発生 | 局部圧力、爪のバリ、切りくず | 外観確認 | バリ除去、清掃、適切な爪形状 |
| 生爪の同心度が低下 | 取付位置違い、接触部摩耗、衝突 | 爪番号と基準振れ確認 | 正しい位置へ戻しチャック点検 |
チャック、爪番号、把握径、把握方向、工程を表示します。他の位置や別のチャックに移した場合、以前の同心度は保証できません。セレーション、ガイド、ボルトを清掃し、損傷やバリがないことを確認します。衝突、チャック整備、マスタージョー交換、大幅な把握力変更後は再確認します。再成形を繰り返すと爪断面と剛性が低下するため、ねじかみ合い、断面、安全範囲が不足する前に交換します。
一般的には硬爪で荒加工し、端面と基準径を作成した後、その基準を生爪で把握して反対側を仕上げます。同軸関係が重要な面は、可能な範囲で同一段取り内に仕上げます。ストッパー、把握径、測定面は、把握しやすさではなく図面の基準連鎖から選びます。初品では基準振れ、軸方向着座、解放後寸法を確認し、量産中は切りくず、温度、爪摩耗、把握力変化を監視します。
一回の把握で測った振れだけでは、着脱後の状態は分かりません。再投入や組立で把握基準を使用する場合、複数回の着脱試験を行います。幾何公差は図面データムから測定し、薄肉品では自由状態か拘束状態かを明記します。VietTechは確認した設備・図面・検査計画の範囲で加工と測定を行い、すべてのチャック・径・材質に共通する振れ値を保証するものではありません。
同一改訂の2D図面と3Dモデル、データム、把握可能範囲、外観制限、自由状態の公差、数量、検査要求をご提示ください。繰返し品ではロット数と頻度から、生爪、包み爪、専用治具を比較できます。
北川鉄工所の2026年技術カタログにおける生爪・爪成形リング、およびSCHUNKの成形爪、接触面積、変形低減、表面保護に関する技術情報を参照しました。実際の設定ではチャックメーカーの回転速度、ストローク、把握力、安全指示を優先します。本稿は治具計算、試加工、部品別リスク評価の代わりではありません。
FAQ
いいえ。接触と位置決めは改善できますが、チャック、成形方法、基準、把握力、切りくず、再把握が振れに影響します。
接触と安全性を確認した上で判断します。小さな径差でもエッジ接触になる場合があり、再成形または別爪が必要です。
必ずしも良くなりません。過大な力は変形、把握痕、解放後の寸法変化を生じさせます。
爪加工時にチャック機構を本加工に近い負荷状態へ置くためです。
図面と機能状態に従います。自由状態での合否判定なら解放後に測定し、把握中の値は治具変形の分析に使います。
CNC加工技術