
CÔNG NGHỆ GIA CÔNG CNC

Chấu mềm trong tiện CNC: Kiểm soát độ đảo, vết kẹp và biến dạng thế nào?

Hiểu cách tiện chấu mềm theo đường kính gá, kiểm soát lực kẹp, chiều sâu tiếp xúc và độ đảo khi gia công tinh chi tiết tiện CNC.

01

Chấu mềm không chỉ là chấu có vật liệu mềm hơn

Trong tiện CNC, chấu mềm là bộ chấu có phần tiếp xúc được gia công theo hình dạng và đường kính của chi tiết. Khác với chấu cứng có bề mặt kẹp tiêu chuẩn, chấu mềm có thể được tiện hoặc khoét ngay trên mâm cặp để tạo diện tỳ phù hợp cho một nguyên công cụ thể. Mục tiêu là tăng diện tích tiếp xúc, định vị ổn định và giảm nguy cơ làm xước hoặc bóp méo bề mặt đã gia công. Chấu mềm không tự động tạo ra độ đồng tâm tốt. Kết quả còn phụ thuộc tình trạng mâm cặp, chấu nền, răng chấu, lực kẹp, cách tiện chấu và trạng thái chi tiết. Vì vậy cần xem chấu mềm là một phần của hệ thống gá đặt, không phải giải pháp độc lập cho mọi sai số độ đảo.
02

Khi nào nên dùng chấu mềm?

Chấu mềm thường hữu ích ở nguyên công thứ hai, khi chi tiết đã có đường kính hoặc mặt chuẩn và cần hoàn thiện phía còn lại. Ví dụ gồm bạc, vòng, puly, nắp, trục bậc, chi tiết thành mỏng hoặc bề mặt không được phép có vết kẹp rõ. Với lô sản xuất lặp lại, chấu được đánh dấu và lưu theo mã gá có thể rút ngắn thời gian chuẩn bị, nhưng vẫn phải kiểm tra lại sau khi lắp. Chấu mềm cũng hỗ trợ gá theo đường kính trong khi mặt ngoài là bề mặt chức năng. Tuy nhiên, nếu lượng dư thô không đều, bề mặt đúc/rèn biến động lớn hoặc cần truyền mô-men cắt cao, một bộ chấu mềm có diện tiếp xúc lớn chưa chắc đã an toàn hơn chấu cứng hoặc đồ gá chuyên dụng.

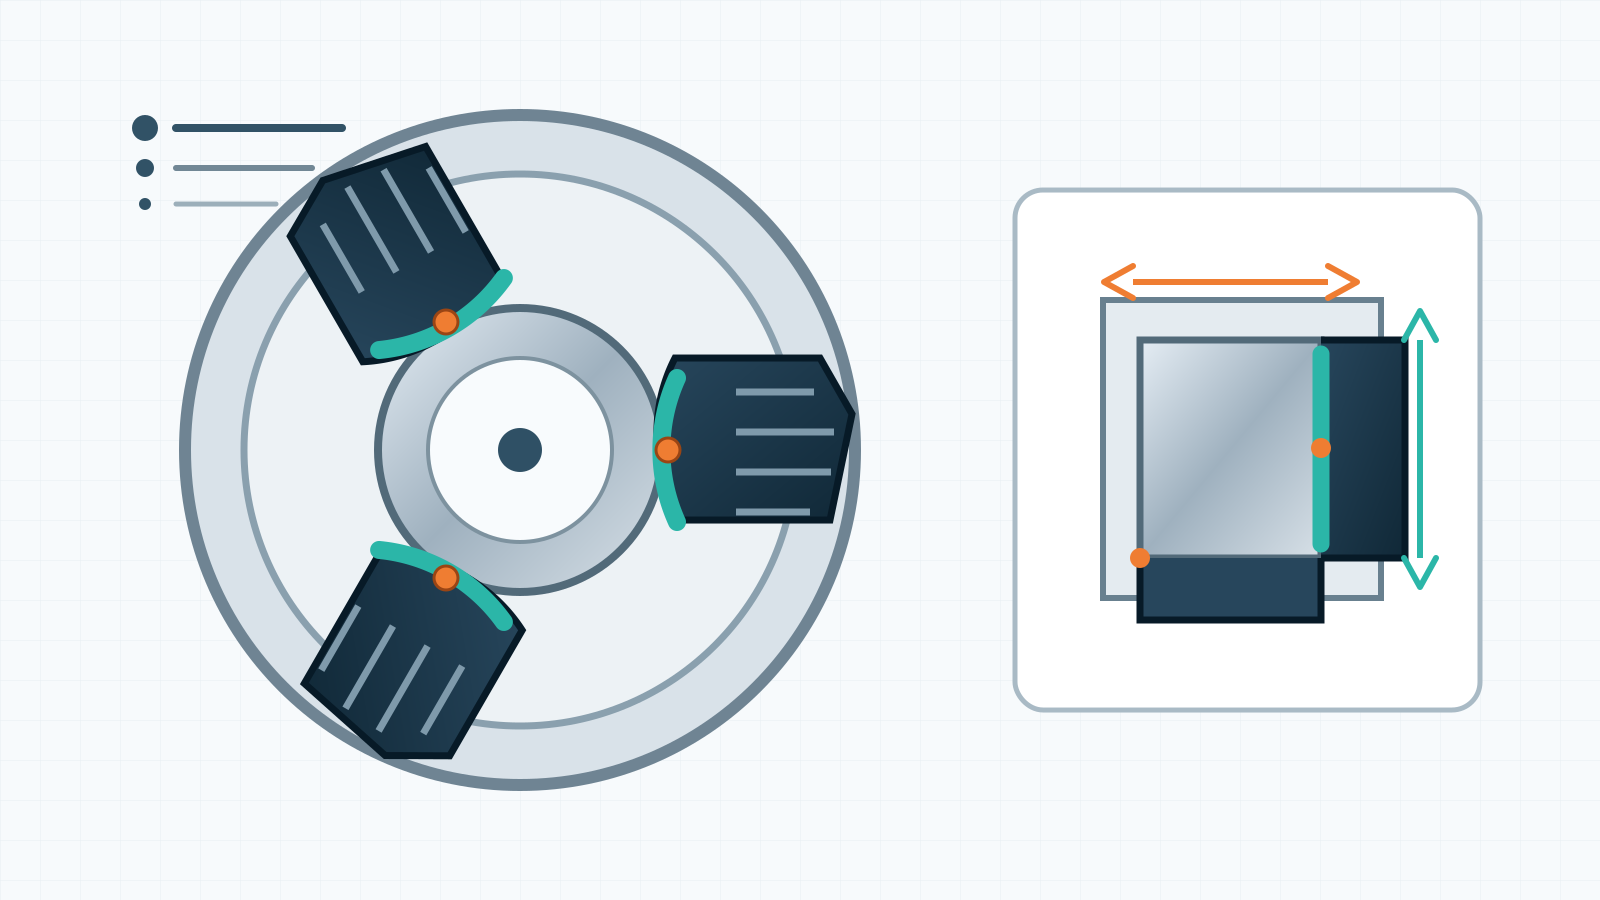
Sơ đồ kỹ thuật mâm cặp ba chấu mềm ôm theo đường kính chi tiết tiện CNC
Hình minh họa: chấu mềm được gia công theo đường kính gá để tăng diện tiếp xúc. Đây là sơ đồ kỹ thuật, không phải ảnh sản xuất thực tế tại VietTech; hình dạng và lực kẹp phải xác nhận theo từng chi tiết.
03

Tiện chấu ở trạng thái gần với trạng thái kẹp thực tế

Khi khoét chấu mềm, cơ cấu mâm cặp nên được tải theo hướng tương ứng với kiểu gá ngoài hoặc gá trong. Vòng tiện chấu hoặc đồ gá tải chấu giúp đưa cơ cấu truyền lực về trạng thái gần với lúc kẹp chi tiết. Nếu tiện chấu khi cơ cấu không chịu tải nhưng sản xuất lại kẹp với lực lớn, biến dạng đàn hồi và khe hở cơ cấu có thể làm đường kính tiếp xúc thay đổi. Đường kính khoét chấu cần phù hợp với đường kính gá thực tế và chừa điều kiện đưa chi tiết vào ổn định. Không nên sao chép một giá trị bù cố định cho mọi mâm cặp; phải dựa trên thiết bị, vật liệu chấu, lực kẹp và kết quả chạy thử.

Gá ngoài

Chấu ép vào đường kính ngoài. Khi tiện chấu, vòng tải thường tạo trạng thái cơ cấu tương ứng với chiều kẹp đó.

Gá trong

Chấu nở ra đường kính trong. Hướng tải và hình học tiếp xúc phải phù hợp với cơ chế nở; không mặc định dùng cùng cách tải của gá ngoài.

04

Đường kính tiếp xúc và chiều sâu kẹp quyết định độ ổn định

Bề mặt chấu nên tiếp xúc đủ và đều với vùng kẹp. Nếu đường kính chấu quá nhỏ hoặc quá lớn so với chi tiết, tiếp xúc chỉ tập trung ở mép và dễ tạo vết, trượt hoặc sai lệch khi kẹp lại. Chiều sâu kẹp quá ngắn làm giảm khả năng chống mô-men; quá sâu có thể che mặt cần gia công hoặc làm phoi khó thoát. Mặt chặn trong chấu có thể giúp xác lập vị trí dọc trục, nhưng phải sạch phoi và không xung đột với bán kính, vát mép hoặc lượng dư. Với chi tiết mỏng, tăng diện tích tỳ thường có lợi hơn việc tăng áp lực kẹp. Chấu bao đoạn, chấu sáu điểm hoặc đồ gá chuyên dụng có thể phù hợp hơn khi ba điểm tiếp xúc vẫn gây biến dạng.

05

Không có một áp suất kẹp dùng chung cho mọi chi tiết

Lực kẹp phải đủ để chống lực cắt và quán tính quay, nhưng không vượt mức làm biến dạng chi tiết, hỏng bề mặt hoặc quá tải chấu. Áp suất thủy lực trên đồng hồ không phải lực kẹp trực tiếp tại chi tiết; quan hệ còn phụ thuộc xi lanh, mâm cặp, vị trí chấu, bôi trơn, tốc độ quay và tình trạng cơ cấu. Với vòng mỏng hoặc bạc mỏng, cần chạy thử ở lực thấp có kiểm soát, đo khi còn kẹp và sau khi tháo để nhận biết độ hồi đàn hồi. Nếu kích thước đạt khi đang kẹp nhưng thay đổi sau khi tháo, nguyên nhân có thể là biến dạng gá chứ không phải sai số dao. Mọi thay đổi lực kẹp cần nằm trong giới hạn an toàn của mâm cặp và quy trình máy.

Hiện tượngNguyên nhân có thểKiểm tra phù hợpHướng xử lý
Độ đảo thay đổi sau mỗi lần kẹpPhôi chưa tỳ mặt chặn, phoi ở chấu, đường kính tiếp xúc không phù hợpĐồng hồ so và thử tháo–kẹp lạiVệ sinh, kiểm mặt chặn, tiện lại chấu khi cần
Chi tiết tròn khi kẹp nhưng méo sau tháoLực kẹp cao hoặc diện tỳ quá hẹpĐo ở trạng thái kẹp và trạng thái tự doGiảm lực hợp lệ, tăng diện tiếp xúc, đổi phương án gá
Có vết kẹpÁp lực cục bộ, ba via chấu hoặc phoiKiểm ngoại quan dưới ánh sáng phù hợpPhá ba via, vệ sinh, dùng chấu phù hợp bề mặt
Chấu nhanh mất đồng tâmTháo lắp sai vị trí, mòn răng/chấu nền, va chạmKiểm số chấu và độ đảo chuẩnĐánh dấu bộ chấu, kiểm mâm cặp, tiện phục hồi có giới hạn
06

Giữ dấu vị trí, thứ tự chấu và lịch sử sử dụng

Một bộ chấu đã tiện theo đường kính cụ thể nên được đánh dấu mâm cặp, vị trí chấu, đường kính gá, hướng gá và nguyên công. Khi tháo lắp, đổi vị trí chấu hoặc lắp sang mâm cặp khác, độ đồng tâm cũ không còn được mặc định. Các bề mặt răng, then dẫn và bu-lông phải sạch, không có ba via và được siết theo hướng dẫn thiết bị. Sau va chạm, thay chấu nền, bảo dưỡng mâm cặp hoặc thay đổi lớn lực kẹp, cần xác nhận lại. Việc tiện lại nhiều lần làm giảm chiều cao và độ cứng chấu; phải dừng khi không còn đủ tiết diện, chiều dài ren hoặc điều kiện an toàn theo nhà sản xuất.

07

Quy trình thực tế từ phôi đến nguyên công tinh

Một quy trình phổ biến là dùng chấu cứng hoặc phương án gá thô để tạo mặt đầu và đường kính chuẩn, sau đó đảo đầu và kẹp vào chấu mềm đã tiện theo chuẩn đó. Các bề mặt có yêu cầu đồng tâm nên được hoàn thiện trong cùng một lần gá khi khả thi. Mặt chặn, đường kính kẹp và bề mặt đo phải được xác định từ chuỗi chuẩn của bản vẽ, không chỉ chọn vị trí dễ kẹp. Trước khi chạy lô, cần kiểm sản phẩm đầu tiên, độ đảo của bề mặt chuẩn, chiều dài từ mặt chặn và kích thước sau tháo. Trong lô, theo dõi phoi bám, nhiệt, mòn chấu và thay đổi lực kẹp; không đợi đến khi kích thước vượt giới hạn mới kiểm tra gá.

08

Đo kiểm phải gồm khả năng lặp lại khi tháo và kẹp lại

Độ đảo đo trên một lần gá chỉ phản ánh trạng thái tại thời điểm đó. Nếu chi tiết còn phải tháo lắp, chuyển máy hoặc lắp ráp theo bề mặt đã kẹp, nên kiểm tra khả năng lặp lại bằng vài chu kỳ tháo–kẹp. Với yêu cầu đồng tâm hoặc độ đảo liên quan datum, phương pháp đo phải mô phỏng đúng chuẩn chức năng. Chi tiết thành mỏng cần nêu trạng thái đo tự do hay đang được gá. VietTech gia công và đo kiểm trong phạm vi thiết bị, bản vẽ và kế hoạch kiểm đã xác nhận; không cam kết một giá trị độ đảo chung cho mọi mâm cặp, đường kính và vật liệu.

09

Checklist RFQ cho chi tiết cần gá bằng chấu mềm

Để đánh giá đúng phương án, hãy gửi bản vẽ 2D và model 3D cùng revision, chỉ rõ datum, bề mặt không được có vết kẹp, kích thước trước và sau nguyên công, dung sai ở trạng thái tự do, số lượng và yêu cầu kiểm. Nếu khách hàng quy định vị trí được phép kẹp hoặc không cho phép kẹp vào bề mặt hoàn thiện, cần thể hiện rõ. Với chi tiết lặp lại, thông tin sản lượng theo lô giúp đánh giá nên dùng chấu mềm tiêu chuẩn, chấu bao đoạn hay đồ gá riêng.

  • Đường kính và chiều dài vùng được phép kẹp
  • Datum, độ đảo, đồng tâm và trạng thái đo
  • Bề mặt ngoại quan hoặc bề mặt cấm vết kẹp
  • Vật liệu, độ cứng và tình trạng xử lý
  • Số lượng mẫu, số lượng mỗi lô và tần suất lặp
  • Yêu cầu báo cáo kiểm tra hoặc kiểm tháo–kẹp lại
010

Nguồn kỹ thuật và giới hạn áp dụng

Bài viết tham khảo danh mục kỹ thuật Kitagawa 2026 về chấu mềm và vòng tiện chấu, cùng hướng dẫn sản phẩm chấu tiện của SCHUNK về bề mặt tiếp xúc, hạn chế biến dạng và bảo vệ bề mặt. Hướng dẫn cụ thể của nhà sản xuất mâm cặp, giới hạn tốc độ, hành trình chấu, lực kẹp và quy định an toàn luôn có ưu tiên. Nội dung này không thay thế tính toán gá đặt, thử cắt hoặc đánh giá rủi ro cho chi tiết cụ thể.

XEM THÊM

Gia công CNC chi tiết thành mỏng: Cách hạn chế rung và biến dạng ↗Độ đảo tròn và độ đảo toàn phần: Khác nhau thế nào trên bản vẽ cơ khí? ↗Kiểm soát bavia trong gia công CNC: Lỗ xuyên, lỗ giao nhau và cạnh thoát dao ↗Hướng dẫn gửi yêu cầu báo giá ↗

FAQ

Câu hỏi thường gặp

Chấu mềm có bảo đảm độ đảo bằng 0 không?

Không. Chấu mềm có thể cải thiện tiếp xúc và khả năng định vị, nhưng độ đảo còn phụ thuộc mâm cặp, cách tiện chấu, chuẩn chi tiết, lực kẹp, phoi và thao tác lặp lại.

Có thể dùng lại chấu mềm cho đường kính gần giống không?

Chỉ sau khi đánh giá diện tiếp xúc, chiều sâu kẹp và an toàn. Chênh lệch nhỏ vẫn có thể làm tiếp xúc ở mép và giảm ổn định; thường cần tiện lại hoặc dùng bộ chấu khác.

Kẹp càng mạnh thì càng chính xác phải không?

Không. Lực quá cao có thể làm méo chi tiết, tăng vết kẹp và gây thay đổi kích thước sau tháo. Lực phải đủ chống cắt nhưng phù hợp độ cứng vững của chi tiết.

Vì sao phải dùng vòng khi tiện chấu?

Vòng tải giúp cơ cấu mâm cặp ở trạng thái gần với lúc kẹp sản xuất, nhờ đó bề mặt chấu được gia công phù hợp hơn với trạng thái làm việc.

Chi tiết thành mỏng nên đo khi đang kẹp hay sau tháo?

Tùy yêu cầu bản vẽ và chức năng. Nếu nghiệm thu ở trạng thái tự do, cần đo sau tháo; đo khi đang kẹp vẫn hữu ích để chẩn đoán biến dạng gá.

CÔNG NGHỆ GIA CÔNG CNC

Cần đánh giá phương án gá cho chi tiết tiện?

Gửi bản vẽ 2D/3D, vật liệu, số lượng, datum, vùng được phép kẹp và yêu cầu độ đảo. VietTech sẽ xem xét trình tự tiện, phương án chấu mềm và kế hoạch đo kiểm trước khi báo giá.GỬI YÊU CẦU BÁO GIÁ ↗