
幾何公差・検査

温度が寸法測定に与える影響:いつ温度安定が必要か

加工直後の部品や異種材料で測定値が変わる理由、温度安定の考え方、精密加工の見積依頼に記載する条件を説明します。

幾何公差・検査VIETTECH · TECHNICAL RESOURCES
01

追加加工をしなくても測定寸法は変わります

加工直後、温水洗浄後、長時間手で持った部品は、時間を置いて再測定すると異なる結果になることがあります。必ずしも加工機や測定器の不具合ではなく、材料が温度変化によって膨張・収縮するためです。測定器、基準器、治具も温度の影響を受け、部品内部の温度勾配は一時的な形状変化を生じさせます。広い公差では影響が小さくても、長い寸法、線膨張係数の大きい材料、厳しい公差では誤差予算の大きな部分になることがあります。検査計画では装置名だけでなく、測定時の温度状態を定めます。

02

20 °Cは基準温度であり、手順のすべてではありません

ISO 1:2022は幾何特性・寸法特性の標準基準温度を20 °Cと定めています。図面、校正、測定を共通基準に合わせるためです。ただし、すべての部品を常に正確に20.0 °Cにしなければ測れないという意味ではありません。室温、部品、装置が基準温度と異なり、その影響が無視できない場合は、管理、補正、または測定不確かさへの算入が必要です。公差、測定長、材質、温度差、温度勾配、契約条件に応じて方法を決めます。

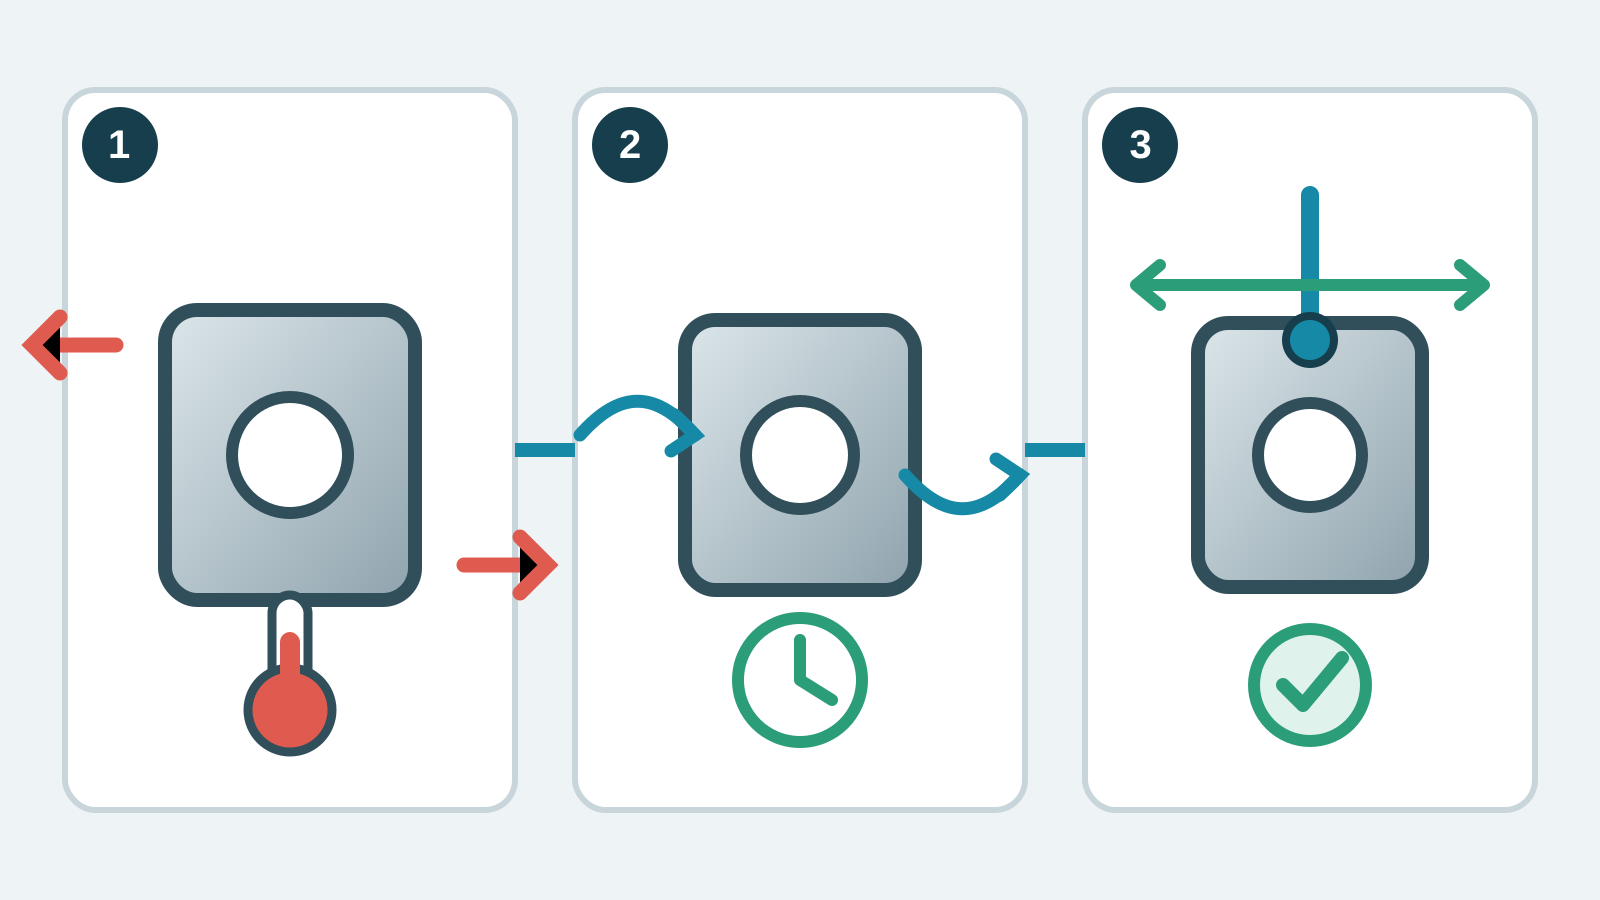
加工直後の温かい部品から温度安定、寸法測定までの三段階技術図
イメージ図:加工部品を適切な温度状態まで安定させてから重要寸法を測定します。VietTechの実際の製造写真ではありません。
03

温度と長さ変化の関係

適切な範囲では、長さ変化はΔL = α × L × ΔTで概算できます。長い部品、大きい温度差、高い線膨張係数ほど影響が増えることを示します。ただしαは、すべての合金、状態、温度範囲で同じ一定値ではありません。補正の信頼性には、代表性のある温度、承認された係数、センサの不確かさが必要です。一般表から得た係数だけで不合格値を公差内に「修正」してはいけません。

04

見落としやすい熱源

切削・研削熱は表面が冷えた後も内部に残ることがあります。洗浄、乾燥、冷風、日光、照明、手、冷たい定盤との接触は温度勾配を作ります。治具は熱を保持したり、異なる材料の膨張を拘束したりします。別の場所から移動した測定器にも安定時間が必要です。CMMのスケールに補正機能があっても、プローブ、部品、治具は熱システムの一部です。部品や測定系が室温と異なる、または急変している場合、空気温度だけの確認では不十分です。

05

固定待ち時間ではなく安定基準を使います

すべての部品に共通する「30分待つ」という規則はありません。薄いリング、大きなアルミ板、厚い鋼ブロック、異種材料組立品では平衡時間が異なります。熱源から離し、再加熱しないよう洗浄し、通風を妨げない支持を行い、代表位置の温度を監視し、合意した安定基準に達してから測定します。部品と室内の温度差や時間変化率を基準にできますが、具体値は公差と測定系に合わせます。量産では実データで待ち時間を検証します。

大形・厚肉部品

表面が安定しても内部が追従していない場合があります。追加時間、複数センサ、温度勾配の評価を検討します。

薄肉・変形しやすい部品

温度は早く安定しても、手、気流、支持、クランプ力の影響を受けやすくなります。

06

検査計画の早見表

次表は代表的なリスクの整理であり、個別の測定不確かさ評価の代わりではありません。

状況温度リスク対応記録
加工直後部品温度、勾配、弾性回復工程内確認と最終検査を分け、基準まで待つ状態と測定時刻
大きな鋼ブロック内部が表面より遅れて安定代表位置を十分な時間監視部品・室温と安定基準
薄いアルミリング膨張量とクランプ感度が大きい温度、支持、測定力を管理自由状態か拘束状態か
異種材料組立線膨張係数が異なる定義した組立状態で測定材料と構成
現場用ゲージ部品とゲージの温度差同じ環境に十分置くゲージ種類と使用条件
07

補正・不確かさ・合否判定

20 °C以外からの補正には、部品と基準の線膨張係数、各温度、センサ位置、熱モデルが必要です。公称係数や温度勾配は不確かさを増やします。補正ソフトだけでは不安定な現場を恒温測定室にはできません。公差限界近くの結果は、測定不確かさと合意した判定規則を含めて評価します。温かい部品が公差外だったからといって直ちに修正加工せず、有利な温度を選んで合格させることもしません。

08

見積依頼・検査計画に記載する内容

図面規格、特別な基準温度、公差、材質、測定状態、支持・拘束、抜取率、報告書形式を記載してください。特定の温度補正を要求する場合は、承認済み係数または参照資料を指定します。熱処理、研削、表面処理のどの状態を最終検収とするかも明確にします。VietTechは確認済み範囲で適切な装置を用いて寸法検査を行いますが、すべての測定に共通の室温範囲や不確かさを一律保証するものではありません。特殊校正・測定は個別に検討し、必要に応じて協力会社と連携します。

  • 基準温度と適用規格
  • 材質・代表長さ・公差
  • 自由/拘束状態と最終工程
  • 安定基準または補正規則
  • 抜取・報告書・判定規則
09

技術資料と適用範囲

幾何特性の標準基準温度を定めるISO 1:2022と、熱膨張が寸法測定に与える影響に関するNISTの技術資料を参照しました。これらは共通の安定時間、材料係数、不確かさを規定するものではありません。最終条件は図面、契約、実材質、寸法、環境、検証済み測定システムに基づきます。

関連ページ

図面に基づくCMMのデータム設定:3-2-1原則の正しい理解 ↗Ra 3.2・Ra 1.6・Ra 0.8の違い|機械加工面の粗さ選定 ↗真直度と平面度の違い:公差域の読み方と測定方法 ↗穴あけ・ボーリング・リーマ加工の違い|精密穴加工の選び方 ↗

FAQ

よくあるご質問

すべての寸法測定を正確に20 °Cで行う必要がありますか。

20 °CはISOの基準温度です。異なる温度でも測定できますが、影響が大きい場合は管理、補正、不確かさへの算入が必要です。

部品を何分安定させればよいですか。

共通時間はありません。材質、質量、形状、温度差、支持、公差に依存するため、検証した安定基準を使います。

室温だけ測れば十分ですか。

必ずしも十分ではありません。部品、基準器、測定器が室温と異なる場合や、内部温度勾配がある場合があります。

CMMの温度補正で誤差はすべて消えますか。

いいえ。センサ、位置、係数、モデルに依存し、温度勾配、治具、その他の不確かさは残ります。

温かい部品が公差外ならすぐに修正加工しますか。

推奨しません。温度状態を確認し、承認された条件で再測定してから判断します。

幾何公差・検査

温度影響を受ける公差の検査をご相談ください

図面、材質、寸法、公差、工程状態、数量、報告書要件をお送りください。基準、温度安定、測定方法を確認してお見積りします。見積依頼 ↗